

অ্যালুমিনিয়াম ইঞ্জিন ব্লক বালি ঢালাই: প্রক্রিয়া, সুবিধা, এবং মূল বিবেচনা
 2026.09.14
 শিল্প খবর
অ্যালুমিনিয়াম ইঞ্জিন ব্লকগুলি বালি ঢালাই করা হয় কারণ প্রক্রিয়াটি অভ্যন্তরীণ কুল্যান্ট প্যাসেজ এবং পাতলা থেকে পুরু প্রাচীরের রূপান্তর তৈরি করতে পারে যা ব্যয়বহুল টুলিং পরিবর্তন ছাড়াই প্রতিলিপি করার জন্য কাস্টিং সংগ্রাম করে। এই সংক্ষিপ্ত উত্তরটি প্রোটোটাইপ থেকে উত্পাদন পর্যন্ত প্রতিটি সিদ্ধান্তকে চালিত করে এবং এটি ব্যাখ্যা করে কেন বেশিরভাগ OEM প্রোগ্রাম এখনও একটি বালি-কাস্ট ব্লক দিয়ে শুরু হয়। এই নিবন্ধটি প্রক্রিয়া, সংকর ধাতু এবং নকশা পছন্দ, বালি ঢালাই এবং ডাই কাস্টিংয়ের মধ্যে ট্রেড-অফ এবং অ্যালুমিনিয়াম ইঞ্জিন ব্লক বা এর আশেপাশের উপাদানগুলি উৎস করার আগে কী বিবেচনা করতে হবে তা ব্যাখ্যা করে।
কেন বালি ঢালাই অ্যালুমিনিয়াম ইঞ্জিন ব্লকের জন্য স্ট্যান্ডার্ড অবশেষ
প্রভাবশালী কারণ হল কুল্যান্ট জ্যাকেট। একটি ইঞ্জিন ব্লককে অবশ্যই সিলিন্ডার, ভালভ এবং তেল গ্যালারির চারপাশে প্যাসেজের একটি গোলকধাঁধায় কুল্যান্টকে সরাতে হবে। বালি ঢালাইয়ে, এই প্যাসেজগুলি বালির কোর দ্বারা গঠিত হয় যা ছাঁচে স্থাপন করা হয় এবং ধাতু শক্ত হওয়ার পরে ভেঙে যায়। এটি ডিজাইনারদের যেখানে প্রয়োজন সেখানে রুট কুলিং করার সম্পূর্ণ স্বাধীনতা দেয়। একটি ডাই কাস্টিং টুল, বিপরীতে, স্থায়ী ইস্পাত কোর ব্যবহার করে যা গহ্বর থেকে সরল রেখায় টানতে হবে। জটিল বাঁকা প্যাসেজগুলি অবাস্তব, এবং পরে সেগুলিকে মেশিন করার যে কোনও প্রচেষ্টা খরচ যোগ করে এবং অংশটিকে দুর্বল করে দিতে পারে।
আরেকটি কারণ হল তাপীয় ক্লান্তি। অ্যালুমিনিয়াম ইঞ্জিন ব্লকগুলি উচ্চ তাপমাত্রায় কাজ করে এবং দ্রুত গরম এবং শীতল চক্রের অভিজ্ঞতা লাভ করে। বালি ঢালাই ছাঁচে তুলনামূলকভাবে ধীর শীতল করার হার তৈরি করে, যা গ্যাসের প্রবেশ এড়াতে সাহায্য করে এবং আরও নমনীয় মাইক্রোস্ট্রাকচারের অনুমতি দেয়। ফলাফল হল একটি ব্লক যা কিছু উচ্চ-চাপ ডাই ঢালাইয়ের মতো সহজেই ক্র্যাক না করে তাপ সাইক্লিংকে শোষণ করতে পারে।
খরচও গুরুত্বপূর্ণ। ডাই কাস্টিং টুলিংয়ের তুলনায় স্যান্ড টুলিং উল্লেখযোগ্যভাবে কম ব্যয়বহুল। একটি নতুন ইঞ্জিন প্রোগ্রামের জন্য, বিশেষত প্রোটোটাইপ এবং বৈধতার পর্যায়গুলির সময়, বালি ঢালাই আপনাকে সম্পূর্ণ উত্পাদন ডাই কমিশন না করে একাধিক ক্যাভিটি ডিজাইন পরীক্ষা করতে দেয়। এমনকি মাঝারি পরিমাণে, বালি টুলিংয়ের মোট খরচ এবং মূল খরচ প্রায়শই একটি ডাইয়ের পরিমার্জিত খরচকে ছাড়িয়ে যায় যার জন্য কয়েক হাজার ডলার খরচ হতে পারে। যখন একটি নকশা হিমায়িত হয় এবং ভলিউম বেশি হয়, তখন কিছু প্রোগ্রাম আধা-স্থায়ী ছাঁচে বা নিম্ন-চাপ ঢালাইয়ে চলে যায়, কিন্তু শুরুর স্থানটি বালি থেকে যায়।
অ্যালুমিনিয়াম ইঞ্জিন ব্লকের জন্য বালি কাস্টিং কীভাবে কাজ করে
প্রক্রিয়াটি মূল তৈরির মাধ্যমে শুরু হয়। একটি ইঞ্জিন ব্লকের জন্য, আপনার সাধারণত বেশ কয়েকটি কোরের প্রয়োজন হয়: একটি কুল্যান্ট জ্যাকেটের জন্য, একটি জল পাম্পের গহ্বরের জন্য এবং একটি সিলিন্ডার বোরের জন্য। এই কোরগুলি একটি বাইন্ডারের সাথে মিশ্রিত সিলিকা বালি থেকে তৈরি করা হয়। কোল্ড বক্স এবং হট বক্স প্রক্রিয়া সাধারণ। অনেক আধুনিক টুলিং দোকানে, 3D প্রিন্টিং ব্যবহার করে কোরগুলিও তৈরি করা হয়, যা কোনও শারীরিক প্যাটার্ন ছাড়াই অভ্যন্তরীণ জ্যামিতিতে দ্রুত পুনরাবৃত্তি করতে দেয়।
- কুল্যান্ট জ্যাকেট, ওয়াটার পাম্প ক্যাভিটি এবং সিলিন্ডার বোরের জন্য কোর তৈরি করুন।
- বাহ্যিক প্যাটার্নের চারপাশে ছাঁচ তৈরি করুন।
- ছাঁচ মধ্যে কোর সেট এবং এটি বন্ধ.
- একটি নিয়ন্ত্রিত গেটিং সিস্টেমের মাধ্যমে গলিত অ্যালুমিনিয়াম ঢালা।
- শক্ত করার পরে ব্লকটি ঝাঁকান এবং কোরগুলি সরান।
- গেট এবং রাইজার, হিট ট্রিট এবং মেশিনের ক্রিটিক্যাল সারফেস কেটে দিন।
যেহেতু বালি ঢালাইয়ের একটি মোটা পৃষ্ঠ এবং ডাই ঢালাইয়ের চেয়ে একটি বিস্তৃত মাত্রিক সহনশীলতা পরিসীমা রয়েছে, তাই আপনার বড় পৃষ্ঠগুলিতে প্রায় 3 থেকে 5 মিমি বড় আকারের ভাতা আশা করা উচিত যা মেশিন করা হবে।
খাদ নির্বাচন এবং নকশা বিবেচনা
বেশিরভাগ বালি-কাস্ট অ্যালুমিনিয়াম ইঞ্জিন ব্লক সিলিকন-অ্যালুমিনিয়াম খাদ ব্যবহার করে। A356 (Al-7Si-0.3Mg) সাধারণ কারণ এটি T6 হিট ট্রিটমেন্টের পরে castability, machinability এবং যান্ত্রিক শক্তির একটি ভাল সমন্বয় অফার করে। A319 এছাড়াও ব্যবহার করা হয় যখন অংশটির উচ্চতর তাপ পরিবাহিতা এবং সামান্য ভাল চাপের নিবিড়তা প্রয়োজন। খাদ পছন্দ শীতল কার্যক্ষমতা, ওয়ারপেজ এবং ব্লকটি কত সহজে মেশিন করা যেতে পারে তা প্রভাবিত করে।
আপনার নকশা জন্য, প্রাচীর বেধ মনোযোগ দিন। বালি ঢালাই প্রায় 3 মিমি থেকে 20 মিমি পর্যন্ত অংশগুলি পরিচালনা করতে পারে, তবে বেধের আকস্মিক পরিবর্তন হট স্পট তৈরি করে যা সঙ্কুচিত পোরোসিটির দিকে পরিচালিত করে। প্রতিটি অভ্যন্তরীণ কোণে ফিললেট এবং উদার রেডিআই ব্যবহার করুন। নিশ্চিত করুন যে মূল প্রিন্টগুলি - যে বৈশিষ্ট্যগুলি প্রতিটি কোরকে সনাক্ত করে এবং স্থিতিশীল করে - প্রবাহিত ধাতুর শক্তি সহ্য করার জন্য যথেষ্ট শক্তিশালী৷ গেটিং সিস্টেমটিও গুরুত্বপূর্ণ: একটি খারাপভাবে ডিজাইন করা গেট অক্সাইড অন্তর্ভুক্ত করতে পারে যা ইঞ্জিন পরীক্ষার সময় ক্লান্তি ফাটল হিসাবে দেখায়।
যখন আপনি একটি বালি-কাস্ট ব্লক মূল্যায়ন করেন, একটি সিমুলেশন রিপোর্টের জন্য জিজ্ঞাসা করুন। পোরোসিটি কোথায় এবং কোরগুলি কীভাবে আচরণ করবে তা দেখানোর জন্য একজন ভাল সরবরাহকারীর ফিলিং এবং দৃঢ়করণ বিশ্লেষণ চালানো উচিত। এখানেই আপনি একজন সরবরাহকারীকে আলাদা করেন যিনি কেবল ঢালাই মানের জন্য দায়ী এমন একজনের কাছ থেকে ধাতু ঢেলে দেন।
স্যান্ড কাস্টিং বনাম ডাই কাস্টিং: যেখানে প্রতিটি প্রক্রিয়া জয়ী হয়
| বৈশিষ্ট্য | বালি ঢালাই | ডাই কাস্টিং |
|---|---|---|
| সাধারণ অংশ | ইঞ্জিন ব্লক, বড় হাউজিং | ট্রান্সমিশন প্যান, মোটর হাউজিং, বন্ধনী |
| অভ্যন্তরীণ জ্যামিতি | চমৎকার, ব্যবহারযোগ্য কোর ব্যবহার করে | সীমিত, ইস্পাত কোর প্রত্যাহার করা আবশ্যক |
| টুলিং খরচ | নিম্ন | উচ্চতর |
| ন্যূনতম অর্থনৈতিক ভলিউম | মধ্য-ভলিউম থেকে প্রোটোটাইপ | উচ্চ ভলিউম |
| মাত্রিক সহনশীলতা | CT8 থেকে CT10 | CT5 থেকে CT7 |
| সাধারণ প্রাচীর বেধ | 3 মিমি এবং তার উপরে | 1.5 মিমি এবং তার বেশি |
সারণী দেখায়, যখন আপনার জটিল অভ্যন্তরীণ জ্যামিতি, কম টুলিং খরচ এবং একটি প্রোটোটাইপ-বান্ধব রুটের প্রয়োজন হয় তখন বালি ঢালাইয়ের একটি সুস্পষ্ট সুবিধা রয়েছে। ডাই কাস্টিং প্রিয় হয়ে ওঠে যখন অংশের পরিমাণ বেশি হয়, প্রাচীরের বেধ ছোট হয় এবং মাত্রা অবশ্যই পুনরাবৃত্তিযোগ্য হতে হবে। ইঞ্জিন ব্লকের জন্য, কুল্যান্ট জ্যাকেট প্রায় প্রতিটি প্রয়োগের জন্য সীসায় বালি ঢালাই রাখে।
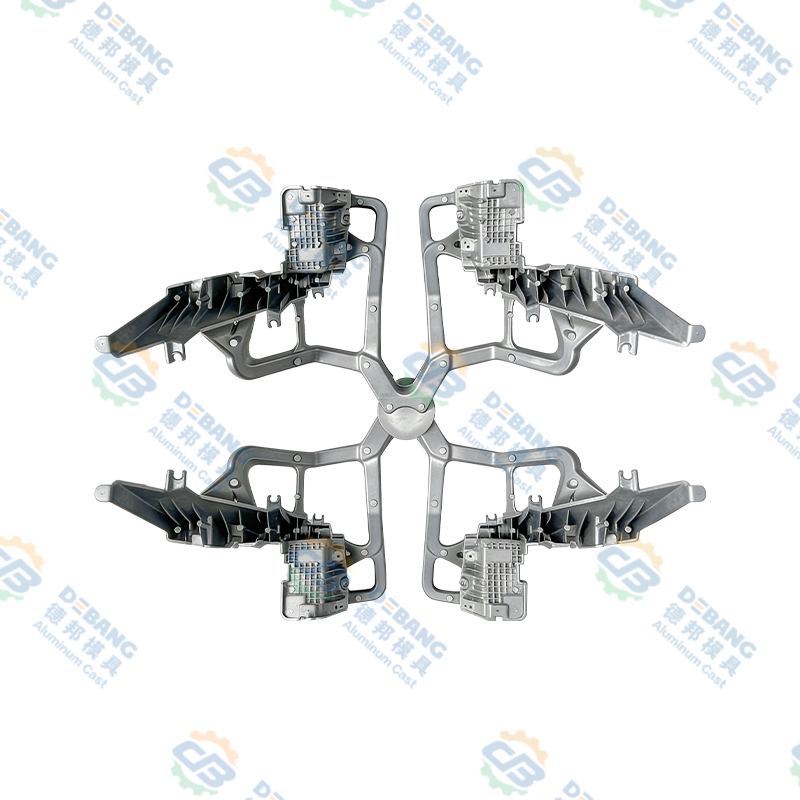
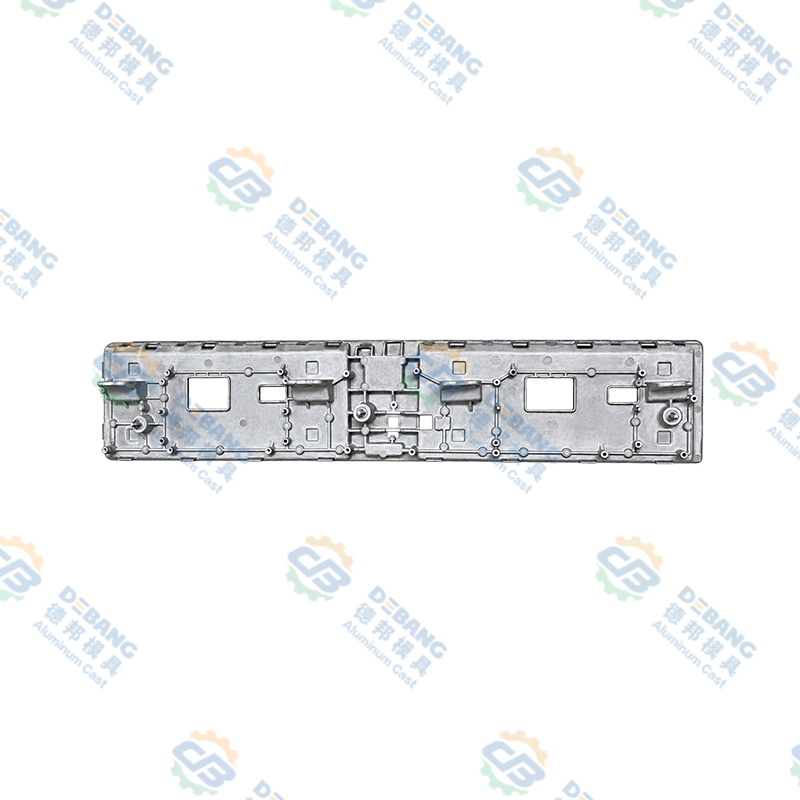
যাইহোক, ডাই কাস্টিং এখনও সামগ্রিক পাওয়ারট্রেনে ভারী উত্তোলন করে। অ্যালুমিনিয়াম ইঞ্জিন ক্যাসিং এবং ট্রান্সমিশন প্যানের মতো উপাদানগুলি উচ্চ-চাপ ডাই কাস্টিংয়ের জন্য উপযুক্ত প্রার্থী। তারা প্রায়ই পাতলা দেয়াল, সহজ অভ্যন্তরীণ প্যাসেজ আছে, এবং আঁট সহনশীলতা দাবি করে যে ডাই কাস্টিং স্কেলে বিতরণ করে। Debang Mold-এ, এখানেই আমরা আমাদের অ্যালুমিনিয়াম ডাই কাস্টিং কাজকে ফোকাস করি। আমাদের পণ্যের পরিসরে ইঞ্জিনের কেসিং এবং ট্রান্সমিশন প্যানগুলি অন্তর্ভুক্ত রয়েছে যা ইঞ্জিন প্রোগ্রামগুলি আশা করে একই নির্ভুল মানসিকতার সাথে উত্পাদিত হয়।
 পাওয়ারট্রেন অ্যাপ্লিকেশনের জন্য উচ্চ-চাপ ডাই কাস্ট অ্যালুমিনিয়াম ইঞ্জিন কেসিং এই অ্যালুমিনিয়াম ইঞ্জিন কেসিং পাতলা দেয়াল এবং আঁটসাঁট সহনশীলতা অর্জনের জন্য উচ্চ-চাপ ডাই কাস্টিং ব্যবহার করে, বালি-কাস্ট ইঞ্জিন ব্লকের পরিপূরক। এর সমন্বিত নকশা এবং অপ্টিমাইজ করা তাপ অপচয় পাখনা গাড়ির পাওয়ারট্রেনে নির্ভরযোগ্য কর্মক্ষমতা এবং দক্ষ তাপ ব্যবস্থাপনা সমর্থন করে। পণ্য দেখুন →
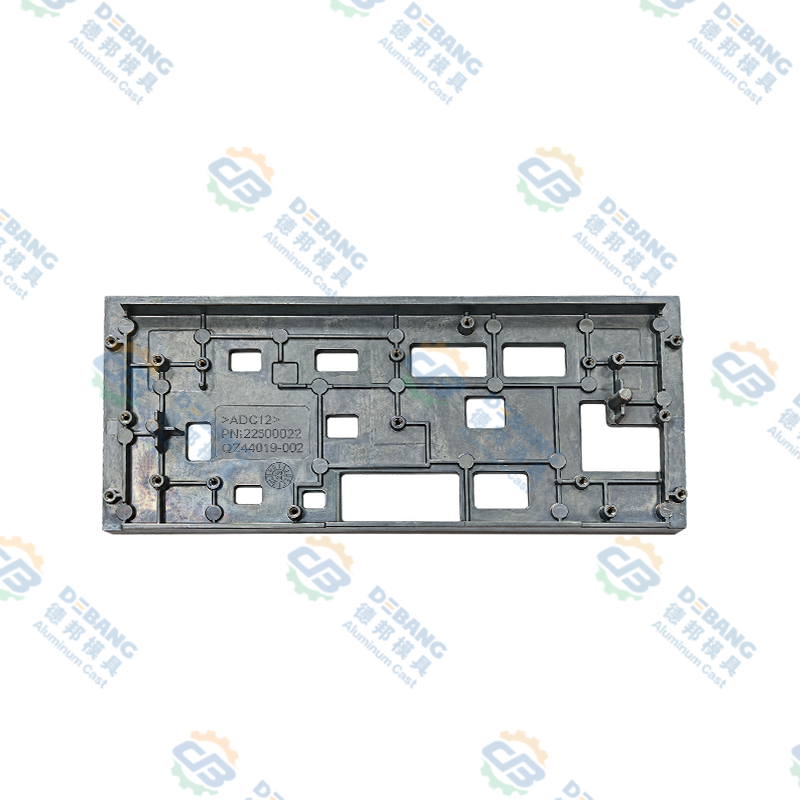
আপনি যখন এই পাওয়ারট্রেনের উপাদানগুলি উত্সর্গ করেন, তখন বালি ঢালাই এবং ডাই কাস্টিং প্রতিদ্বন্দ্বী হয় না - তারা একে অপরের পরিপূরক হয়। ইঞ্জিন ব্লকগুলি বালির পদ্ধতি বজায় রাখে, যখন আশেপাশের কাস্টিংগুলি ডাই কাস্টিংয়ের গতি এবং পৃষ্ঠের সমাপ্তির সুবিধা নেয়। এই পার্থক্যটি বোঝার ফলে আপনি পুরো ইঞ্জিন সমাবেশ জুড়ে স্মার্ট লিড টাইম এবং খরচ নিয়ে আলোচনা করতে পারবেন।
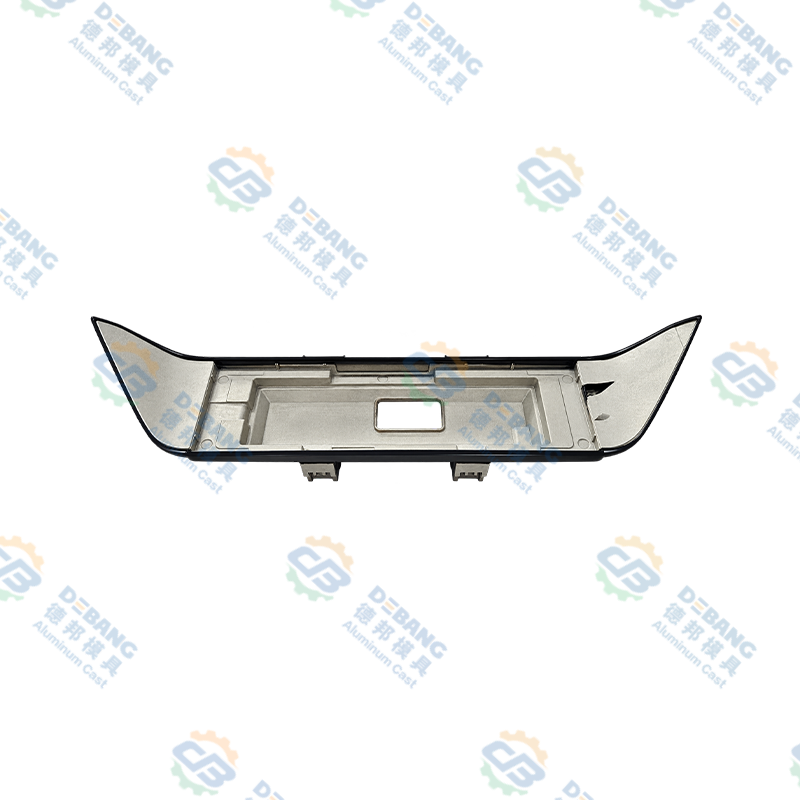
 অটোমোটিভ ড্রাইভট্রেনের জন্য যথার্থ অ্যালুমিনিয়াম ডাই কাস্ট ট্রান্সমিশন প্যান এই ট্রান্সমিশন প্যান দ্রুত উত্পাদন এবং উচ্চতর পৃষ্ঠ ফিনিস প্রদান উচ্চ চাপ ডাই ঢালাই মাধ্যমে উত্পাদিত হয়. এটি ভারী ইঞ্জিন উপাদানগুলির পরিপূরক, দক্ষ সমাবেশ এবং সম্পূর্ণ পাওয়ারট্রেন সিস্টেমের জন্য সাশ্রয়ী সোর্সিং সক্ষম করে। পণ্য দেখুন →
অ্যালুমিনিয়াম ইঞ্জিন যন্ত্রাংশ সোর্সিং করার সময় কি দেখতে হবে
প্রক্রিয়া নিয়ন্ত্রণ দিয়ে শুরু করুন। বালি ঢালাই ছিদ্র, সংকোচন এবং অক্সাইড অন্তর্ভুক্তি তৈরি করতে পারে, তাই একজন সরবরাহকারীকে অবশ্যই আপনাকে একটি নথিভুক্ত মানের সিস্টেম দেখাতে হবে। Debang Mold-এ, আমাদের কোয়ালিটি পেজ ব্যাখ্যা করে কিভাবে আমরা চূড়ান্ত মেশিনিংয়ের মাধ্যমে ইনকামিং উপাদান থেকে পরিদর্শন ট্র্যাক করি। অংশটি বালি ঢালাই বা ডাই কাস্টের ক্ষেত্রেও একই কঠোরতা প্রযোজ্য। এখানে আমাদের মান নিয়ন্ত্রণ সম্পর্কে পড়ুন .
তারপর মেশিনিং ক্ষমতা বিবেচনা করুন। ফাউন্ড্রি ছেড়ে যাওয়ার সময় একটি ইঞ্জিন ব্লক শেষ হয় না। বোরস, মুখ এবং গ্যালারী মাইক্রোনের মধ্যে মেশিন করা আবশ্যক। একটি সরবরাহকারী যা ঘরে মেশিনিং অফার করে আপনার সরবরাহকারীর ভিত্তিকে হ্রাস করে এবং যোগাযোগের শৃঙ্খলকে ছোট করে। Debang Mold ছাঁচ নকশা, ঢালাই, সেকেন্ডারি অপারেশন, এবং সারফেস ট্রিটমেন্ট এবং সমাবেশ পর্যন্ত নির্ভুল মেশিনিং থেকে সমন্বিত পরিষেবা প্রদান করে। এই এক-স্টপ পদ্ধতিটি বিশেষভাবে মূল্যবান যখন আপনি একটি নতুন মডেল চালু করছেন এবং বিকাশের সময়কে সংকুচিত করতে হবে।
অবশেষে, প্রকৌশল সমর্থন বিষয়. যদি কাস্টিং সরবরাহকারী আপনাকে উত্পাদনযোগ্যতার জন্য একটি নকশা অপ্টিমাইজ করতে সহায়তা করতে পারে, আপনি ব্যয়বহুল দ্বিতীয় পুনরাবৃত্তি এড়াতে পারেন। টুল অর্ডার করার আগে আমরা আপনাকে আমাদের দলের সাথে আপনার প্রয়োজনীয়তা নিয়ে আলোচনা করার পরামর্শ দিই। আমাদের সাথে যোগাযোগ করুন আপনার কাস্টিং চ্যালেঞ্জ সম্পর্কে কথা বলতে।
বালি ঢালাই অ্যালুমিনিয়াম ইঞ্জিন ব্লক নির্মাণের সবচেয়ে ব্যবহারিক উপায় অবশেষ। এটি আপনাকে কার্যকর কুলিং প্যাসেজ তৈরি করার অভ্যন্তরীণ স্বাধীনতা দেয়, পুনরাবৃত্তি করার জন্য টুলিং নমনীয়তা এবং একটি উপাদান মাইক্রোস্ট্রাকচার যা তাপ পর্যন্ত দাঁড়ায়। একই সময়ে, ডাই কাস্টিং পাওয়ারট্রেন অংশগুলির একটি ভিন্ন সেট কভার করে। আপনি ব্লক নিজেই কাজ করছেন বা এটির চারপাশের কাস্টিংগুলিতে কাজ করছেন না কেন, জ্যামিতি এবং ভলিউমের সাথে প্রক্রিয়াটিকে মেলানোই মূল বিষয়।
সর্বশেষ খবর
শিল্প সংবাদ সম্পর্কে আরও জানুন
-
08
May
 ডিজিটাল রূপান্তরস্মার্ট ম্যানুফ্যাকচারিং এবং ইন্ডাস্ট্রি 4.0 প্রযুক্তির প্রবর্তনের মাধ্যমে উত্পাদনশীলতা এবং গুণমান নিয়ন্ত্রণের উন্নতির জন্য ছাঁচ শিল্প একটি ডিজিটাল রূপান্তরের মধ্য দিয়ে যাচ্ছে৷
-
08
May
পরিবেশগত প্রবণতাস্বয়ংচালিত শিল্প পরিবেশ সুরক্ষায় আরও বেশি মনোযোগ দিচ্ছে, হালকা ওজনের প্রবণতা হয়ে উঠেছে। ছাঁচ শিল্পও এই প্রবণতায় সাড়া দিচ্ছে, বাজারের চাহিদা মেটাতে হালকা ওজনের ছাঁচের বিকাশ। -
08
May
দেবাং ফিউচার আউটলুকসবুজ উৎপাদনের সমর্থনে, দেবাং একটি পরিবেশ-বান্ধব কারখানা তৈরি করতে এবং 2030 সালের মধ্যে কার্বন নিঃসরণ হ্রাসের লক্ষ্যমাত্রা অর্জন করতে ফটোভোলটাইক বিদ্যুৎ উৎপাদন গ্রহণ করছে। কোম্পানি রিয়েল-টাইম মন... -
16
Jul
কেন দস্তা খাদ নির্ভরযোগ্য কার ওয়াইপার সিস্টেমের মেরুদণ্ডজিঙ্ক অ্যালয় গাড়ির ওয়াইপার যন্ত্রাংশগুলি সংযোগকারী অস্ত্র, পিভট শ্যাফ্ট, সংযোগকারী রড এবং মাউন্টিং বন্ধনীগুলির জন্য শিল্পের মান হিসাবে রয়ে গেছে কারণ তারা সরবরাহ করে মাত্রিক নির্ভুলতা, ...
আপনি একজন ক্রেতা বা উন্নয়ন অংশীদার হোন না কেন, আমরা আপনাকে একটি নির্ভরযোগ্য সমাধান প্রদান করতে প্রতিশ্রুতিবদ্ধ।
পণ্য লিঙ্ক
মোবাইল
গ্রাহক সেবা
দ্রুত লিঙ্ক
উদ্ধৃতি পেতে
আমাদের সাথে যোগাযোগ করুন
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: নং 1 তিয়ানজিং রোড, দাকি বিজ্ঞান ও প্রযুক্তি পার্ক বেইলুন জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © Zhejiang Debang Intelligent Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত.
 OEM/ODM ডাই কাস্টিং নির্মাতারা