

অ্যালুমিনিয়াম ডাই কাস্টিং উপাদান সরাসরি সংজ্ঞা এবং ওভারভিউ
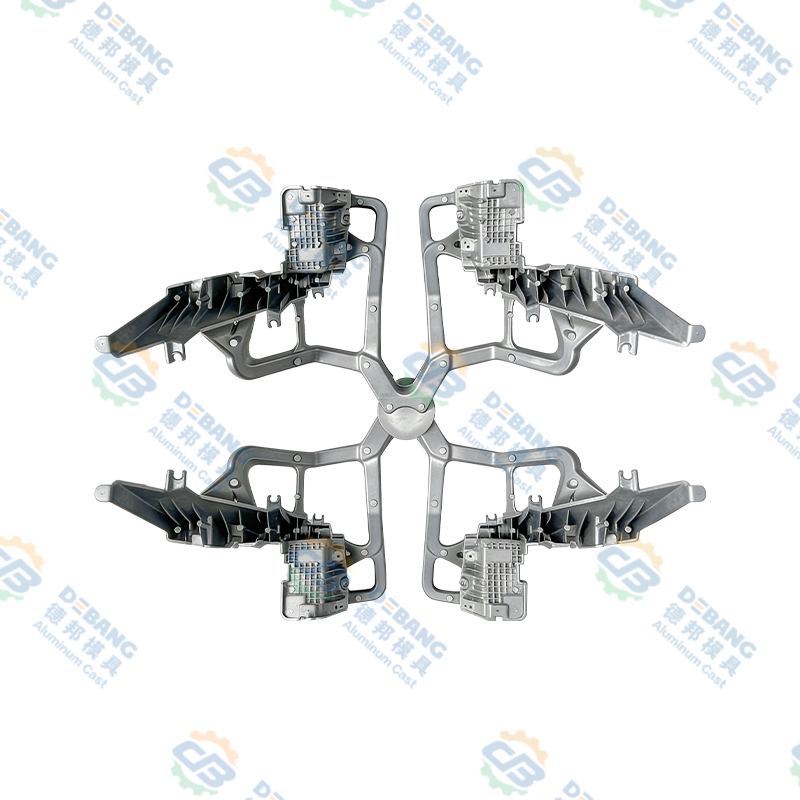
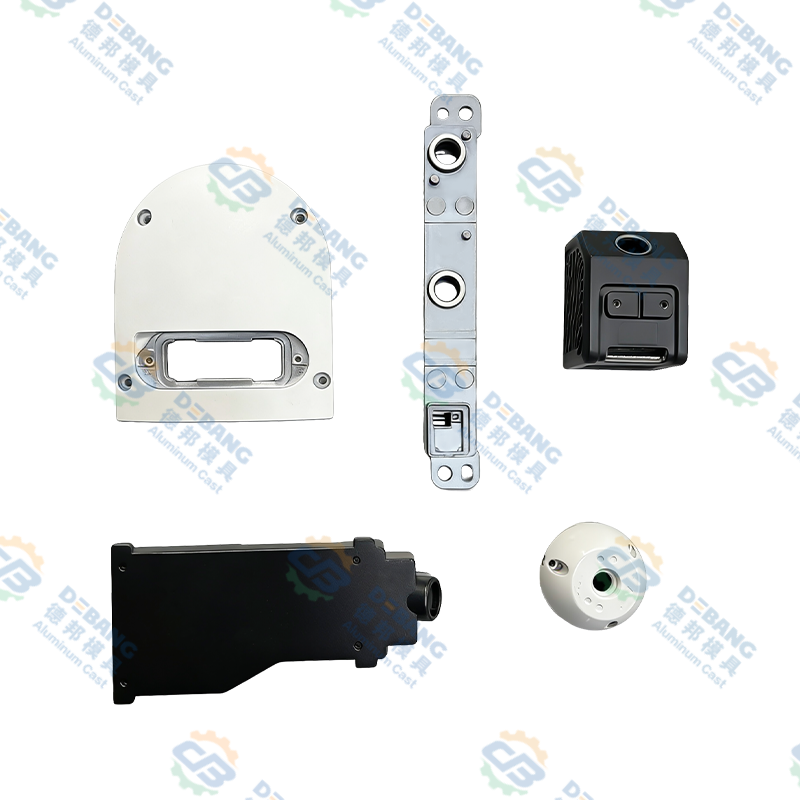
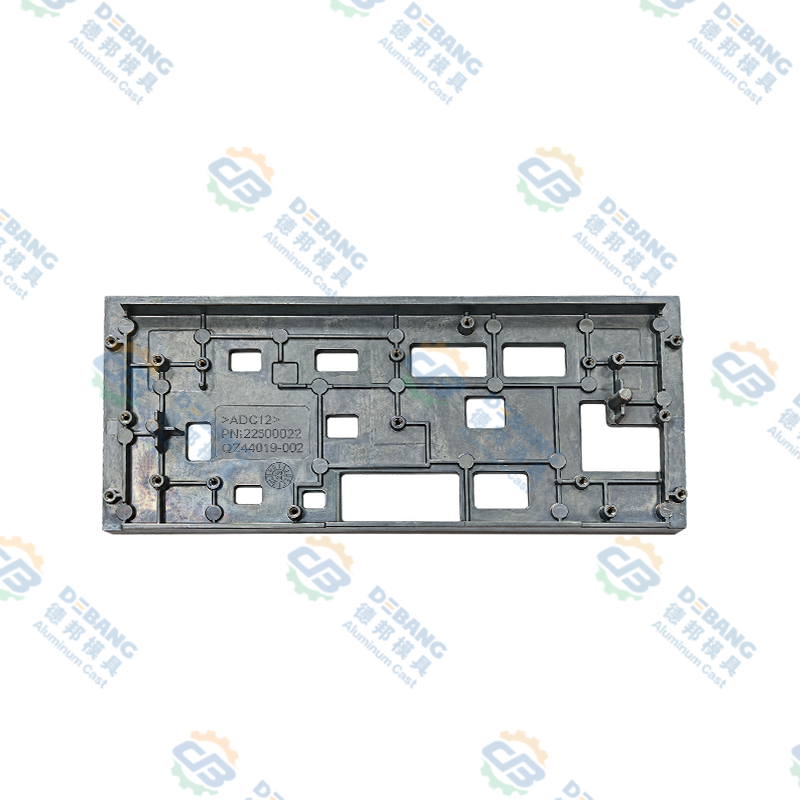
অ্যালুমিনিয়াম ডাই ঢালাই উপাদান শক্ত ইস্পাত ছাঁচে গলিত অ্যালুমিনিয়ামের উচ্চ চাপের ইনজেকশনের মাধ্যমে উৎপাদিত নির্ভুল প্রকৌশলী ধাতব অংশগুলিকে প্রতিনিধিত্ব করে, একক উত্পাদন চক্রে আঁট মাত্রিক সহনশীলতা এবং উচ্চতর পৃষ্ঠের সমাপ্তি সহ জটিল জ্যামিতি তৈরি করে .
ডাই কাস্টিং প্রক্রিয়া গলিত অ্যালুমিনিয়ামকে 1500 থেকে 3500 পাউন্ড প্রতি বর্গ ইঞ্চির বেশি চাপে নির্ভুল টুলড গহ্বরে চাপ দেয়, প্লাস বা বিয়োগ 0.003 ইঞ্চি মাত্রিক নির্ভুলতা সহ উপাদানগুলির উত্পাদন সক্ষম করে এবং সেকেন্ডারি ফিনিশিং ছাড়াই মেশিনের অংশগুলির সাথে তুলনীয় পৃষ্ঠের ফিনিস সক্ষম করে। .
380, 390, A356 এবং বিশেষ মালিকানাধীন ফর্মুলেশন সহ অ্যালুমিনিয়াম খাদ নির্বাচন উচ্চ তাপমাত্রা কর্মক্ষমতা, জারা প্রতিরোধ এবং যান্ত্রিক শক্তি অপ্টিমাইজেশন সহ নির্দিষ্ট অ্যাপ্লিকেশন প্রয়োজনীয়তাগুলিকে সম্বোধন করে উপযুক্ত উপাদান বৈশিষ্ট্যগুলিকে সক্ষম করে .
অ্যালুমিনিয়াম ডাই কাস্টিং প্রক্রিয়া মৌলিক এবং উত্পাদন প্রক্রিয়া
ডাই কাস্টিং ম্যানুফ্যাকচারিং পদ্ধতি বোঝার ক্ষমতা এবং গুণমানের বৈশিষ্ট্য স্পষ্ট হয়।
ডাই কাস্টিং মেশিনারি এবং প্রেসার সিস্টেমের উপাদান
হট চেম্বার এবং কোল্ড চেম্বার বিভাগে শ্রেণীবদ্ধ ডাই কাস্টিং মেশিনগুলি স্বতন্ত্র কর্মক্ষম সুবিধা প্রদান করে, হট চেম্বার সিস্টেমগুলি ধ্রুবক তাপমাত্রায় গলিত ধাতু বজায় রাখে যা দ্রুত ধারাবাহিক ঢালাই চক্র প্রতি ঘন্টায় 400 থেকে 600 উপাদান উত্পাদন করতে সক্ষম করে, যখন কোল্ড চেম্বার মেশিনগুলি উচ্চতর তাপমাত্রার সাথে ধাতুগুলিকে সামঞ্জস্য করে এবং উচ্চতর পণ্যগুলির সাথে উচ্চতর তাপমাত্রা বজায় রাখে। গুণমান . বড় উপাদানগুলির জন্য প্রতি বর্গ ইঞ্চিতে 1500 পাউন্ড থেকে শুরু করে পাতলা প্রাচীরের নির্ভুল অংশগুলির জন্য 3500 পাউন্ড প্রতি বর্গ ইঞ্চি পর্যন্ত ইনজেকশনের চাপ প্রতিটি ছাঁচের গহ্বরের বিবরণে গলিত ধাতুকে জোর করে।
ছাঁচ নকশা এবং টুল ইস্পাত বিশেষ উল্লেখ
প্লাস বা মাইনাস 0.0005 ইঞ্চি সহনশীলতায় তৈরি নির্ভুল শক্ত টুল স্টিলের ছাঁচগুলি উপাদান নির্বাচন এবং কুলিং সিস্টেম ডিজাইনের উপর নির্ভর করে 100000 থেকে 500000 ঢালাইয়ের ছাঁচের জীবনকালের প্রত্যাশা সহ, চূড়ান্ত উপাদানের আকৃতি এবং মাত্রিক বৈশিষ্ট্য নির্ধারণ করে গহ্বর জ্যামিতি প্রদান করে। . একাধিক গহ্বরের ছাঁচ প্রতি চক্রে 4 থেকে 8টি উপাদান তৈরি করে প্রতি ইউনিট উত্পাদন খরচ নাটকীয়ভাবে হ্রাস করে।
গেটিং এবং ফিডিং সিস্টেম ডিজাইন
সুনির্দিষ্টভাবে নিয়ন্ত্রিত বেগে ছাঁচের গহ্বরে গলিত অ্যালুমিনিয়ামের প্রবাহকে নির্দেশ করে অত্যাধুনিক গেটিং সিস্টেমগুলি বায়ু আটকে পড়াকে হ্রাস করে এবং সামঞ্জস্যপূর্ণ ধাতু পূরণকে সক্ষম করে শূন্যতা এবং ছিদ্র ত্রুটি দূর করে . খাওয়ানোর ব্যবস্থা অবিচ্ছিন্ন ধাতব প্রবাহ সরবরাহ করে যা দৃঢ় সংকোচনের জন্য ক্ষতিপূরণ দেয়।
সলিডিফিকেশন এবং কুলিং পদ্ধতি
নিয়ন্ত্রিত কুলিং রেট সাধারণত প্রতি সেকেন্ডে 50 থেকে 200 ডিগ্রি সেলসিয়াস পর্যন্ত যান্ত্রিক বৈশিষ্ট্যগুলিকে অনুকূল করে শস্যের আকার এবং ফেজ বিতরণ সহ কাঙ্ক্ষিত মাইক্রোস্ট্রাকচার বৈশিষ্ট্য অর্জন করতে সক্ষম করে . জল শীতল গহ্বর দেয়াল দ্রুত তাপ নিষ্কাশন সক্ষম.
অ্যালুমিনিয়াম ডাই কাস্ট উপাদান কি এবং অ্যাপ্লিকেশন দ্বারা সংজ্ঞা
বোঝাপড়া অ্যালুমিনিয়াম ডাই ঢালাই উপাদান অ্যাপ্লিকেশনগুলি উত্পাদনের গুরুত্ব এবং ক্ষমতার সুযোগকে স্পষ্ট করে।
ইঞ্জিন ব্লক, সিলিন্ডার হেড, ট্রান্সমিশন হাউজিং এবং ইনটেক ম্যানিফোল্ড আধুনিক যানবাহনের ওজনের 20 থেকে 30 শতাংশ।
- 5 থেকে 10% জ্বালানী খরচ হ্রাস
- উচ্চ তাপমাত্রা খাদ ক্ষমতা
- ইন্টিগ্রেটেড কুলিং প্যাসেজ
ল্যান্ডিং গিয়ার উপাদান, কাঠামোগত জিনিসপত্র, এবং জ্বালানী সিস্টেম হার্ডওয়্যার শূন্য ত্রুটি মান দাবি.
- মহাকাশ মানের প্রয়োজনীয়তা
- সম্পূর্ণ ট্রেসেবিলিটি
- বিশেষ খাদ কর্মক্ষমতা
কম্পিউটার সার্ভার, টেলিকমিউনিকেশন সরঞ্জাম এবং শিল্প নিয়ন্ত্রণ ক্যাবিনেট তাপ ব্যবস্থাপনা থেকে উপকৃত হয়।
- জটিল জ্যামিতি সৃষ্টি
- তাপ অপচয় ইন্টিগ্রেশন
- ইএমআই শিল্ডিং ক্ষমতা
পাম্প হাউজিং, ভালভ বডি এবং কম্প্রেসার উপাদান নির্ভরযোগ্য কর্মক্ষমতা প্রদান করে।
- কঠোর পরিবেশের ক্ষমতা
- খরচ কার্যকারিতা
- সমন্বিত প্যাসেজ
পাওয়ার টুলস, বাগানের সরঞ্জাম এবং বহনযোগ্য যন্ত্রপাতি বহুমুখিতা প্রদর্শন করে।
- নান্দনিক পৃষ্ঠ ফিনিস
- লাইটওয়েট নির্মাণ
- নকশা নমনীয়তা
সরঞ্জাম ঘের এবং নেটওয়ার্ক হার্ডওয়্যার শোকেস স্পষ্টতা ক্ষমতা.
- যথার্থ মাত্রা
- কম্পোনেন্ট ইন্টিগ্রেশন
- নির্ভরযোগ্যতা কর্মক্ষমতা
ডাই কাস্টিং নির্বাচন এবং স্পেসিফিকেশন জন্য অ্যালুমিনিয়াম Alloys
খাদ নির্বাচন মৌলিকভাবে উপাদান বৈশিষ্ট্য এবং প্রয়োগ উপযুক্ততা প্রভাবিত করে।
| খাদ উপাধি | প্রাথমিক সিলিকন % | প্রসার্য শক্তি ksi | প্রসারণ % | প্রাথমিক অ্যাপ্লিকেশন |
|---|---|---|---|---|
| 380 খাদ | 8.5 থেকে 11.5 | 47 থেকে 49 | 3 থেকে 5 | স্বয়ংচালিত পাওয়ার ট্রেন |
| 390 খাদ | 17 থেকে 19 | 53 থেকে 56 | 1 থেকে 2 | ইঞ্জিন ব্লক পাম্প |
| A356 খাদ | 7.0 নামমাত্র | 33 থেকে 55 | 3 থেকে 6 | মহাকাশ স্বয়ংচালিত |
স্ট্যান্ডার্ড শিল্প পছন্দ
8.5 থেকে 11.5% সিলিকন উচ্চতর জারা প্রতিরোধের সাথে জটিল পাতলা প্রাচীর নকশা সক্ষম করে চমৎকার কাস্টবিলিটি প্রদান করে যা এটি স্বয়ংচালিত পাওয়ারট্রেন উপাদানগুলির জন্য সর্বোত্তম পছন্দ করে।
উচ্চ কর্মক্ষমতা বিকল্প
17 থেকে 19% সিলিকন 380 এর তুলনায় উচ্চতর কঠোরতা এবং পরিধান প্রতিরোধের প্রদান করে, উচ্চ চাপ প্রয়োগের জন্য উপযুক্ত উন্নত শক্তি বৈশিষ্ট্য সহ।
প্রিমিয়াম গ্রেড
7% সিলিকন বৃষ্টিপাতের মাধ্যমে তাপ চিকিত্সা সক্ষম করে যা 30 থেকে 50 শতাংশ শক্তি বৃদ্ধি করে, মহাকাশ অ্যাপ্লিকেশনগুলির জন্য ব্যতিক্রমী বৈশিষ্ট্য প্রদান করে।
ডাই কাস্টিং প্রক্রিয়ার সুবিধা এবং প্রতিযোগিতামূলক সুবিধা
চ্যালেঞ্জ and Limitations in Aluminum Die Casting Processes
দৃঢ়ীকরণের সময় গ্যাসের প্রবেশ এবং সঙ্কুচিত পোরোসিটি গঠন ঢালাইয়ের মধ্যে শূন্যতা তৈরি করে। উচ্চ চাপ ডাই ঢালাই কমায় কিন্তু পোরোসিটি সমস্যা দূর করে না।
যথার্থতা hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
দেয়ালের বেধের সীমাবদ্ধতা, খসড়া কোণ প্রয়োজনীয়তা এবং বিভাজন লাইনের সীমাবদ্ধতা যন্ত্রের তুলনায় ডিজাইনের স্বাধীনতাকে সীমিত করে।
অনেক অ্যাপ্লিকেশনের জন্য এজ ট্রিমিং, হিট ট্রিটমেন্ট এবং নির্ভুল ফিনিশিং এর জন্য মোট খরচে 10 থেকে 30% যোগ করা প্রয়োজন।
মান নিয়ন্ত্রণ and Testing Procedures for Die Cast Components
মাত্রিক পরিদর্শন
সমন্বিত পরিমাপ মেশিন এবং স্বয়ংক্রিয় অপটিক্যাল পরিদর্শন ব্যবস্থা মাত্রিক সামঞ্জস্য যাচাই করে, স্যাম্পলিং প্ল্যানগুলি উত্পাদন পরিমাণের 0.5 থেকে 5% পরিদর্শন করে।
পোরোসিটি সনাক্তকরণ
এক্স-রে রেডিওগ্রাফি পরীক্ষা অভ্যন্তরীণ পোরোসিটি এবং অকার্যকর গঠন সনাক্ত করে, স্বয়ংক্রিয় বিশ্লেষণের সাথে ত্রুটির আকার এবং অবস্থানের পরিমাণ নির্ধারণ করে।
যান্ত্রিক পরীক্ষা
প্রসার্য পরীক্ষার নমুনাগুলি প্রসার্য শক্তি, ফলনের শক্তি এবং স্পেসিফিকেশন প্রয়োজনীয়তার সাথে প্রসারিততা সম্মতি যাচাই করে।
সারফেস কোয়ালিটি
ভিজ্যুয়াল পরিদর্শন এবং অপটিক্যাল প্রোফাইলমেট্রি পৃষ্ঠের ফিনিস মসৃণতা যাচাই করে এবং সঙ্কুচিত চিহ্ন এবং ঠান্ডা ল্যাপ সহ ত্রুটিগুলি সনাক্ত করে।
ডকুমেন্টেশন
ব্যাপক ডকুমেন্টেশন রেকর্ডিং ছাঁচ সনাক্তকরণ, উত্পাদন পরামিতি, এবং পরিদর্শন ফলাফল সম্পূর্ণ পণ্য ট্রেসেবিলিটি তৈরি করে।
সম্মতি
ইলেকট্রনিক ডেটা ম্যানেজমেন্ট সিস্টেমগুলি নিয়ন্ত্রক এবং গ্রাহকের প্রয়োজনীয়তাগুলিকে সন্তুষ্ট করে দক্ষ রেকর্ড অ্যাক্সেস সক্ষম করে।
অ্যালুমিনিয়াম ডাই কাস্টিং অর্থনীতি এবং খরচ বিশ্লেষণ
উপাদান জটিলতার উপর নির্ভর করে ডাই কাস্টিং 50,000 থেকে 100,000 ইউনিট ভলিউমে অর্থনৈতিকভাবে কার্যকর হয়ে ওঠে। এই থ্রেশহোল্ডের নীচে, মেশিনিং বা অন্যান্য প্রক্রিয়াগুলি আরও লাভজনক প্রমাণিত হতে পারে।
ডিজাইন নির্দেশিকা and Best Practices for Die Casting
প্রাচীর বেধ অভিন্নতা
অত্যধিক সংকোচন এবং গরম দাগ প্রতিরোধ করতে 0.100 থেকে 0.150 ইঞ্চি সমান প্রাচীর পুরুত্ব বজায় রাখুন। ট্রানজিশনের জন্য ন্যূনতম 0.050 ইঞ্চি উদার রেডিআই ব্যবহার করুন।
খসড়া কোণ প্রয়োজনীয়তা
ন্যূনতম 1 থেকে 2 ডিগ্রী খসড়া কোণ প্রয়োগ করুন যাতে চিহ্ন বা ক্ষতি ছাড়াই ছাঁচ থেকে সহজে উপাদান নির্গমন করা যায়।
পাঁজর এবং বস
আনুপাতিক ওজন বৃদ্ধি ছাড়া দৃঢ়তা এবং শক্তি বাড়াতে কৌশলগত রিবিং এবং বস বসানো ব্যবহার করুন। পাঁজরের বেধ প্রাচীরের নামমাত্র পুরুত্বের 50 থেকে 70% হওয়া উচিত।
আন্ডারকাট মিনিমাইজেশন
আন্ডারকাট এবং জটিল জ্যামিতির জন্য চলমান কোর প্রয়োজন, যা ছাঁচের জটিলতা এবং খরচ উল্লেখযোগ্যভাবে বৃদ্ধি করে।
সহনশীলতার কৌশল
বৈশিষ্ট্যের জন্য সাধারণত ±0.003 ইঞ্চি এবং প্রতি ইঞ্চি মাত্রার জন্য ±0.001 ডাই কাস্টিং ক্ষমতার সাথে মেলে বাস্তবসম্মত সহনশীলতা নির্দিষ্ট করুন।
বিভাজন লাইন বসানো
নান্দনিক প্রভাব কমাতে এবং ছাঁচের নকশাকে সহজ করার জন্য অ-গুরুত্বপূর্ণ পৃষ্ঠগুলিতে বিভাজন লাইনের অবস্থান করুন।
উন্নত ডাই কাস্টিং প্রযুক্তি এবং প্রক্রিয়া উদ্ভাবন
স্কুইজ কাস্টিং এবং সেমি সলিড মেটাল
দৃঢ়করণের সময় উচ্চতর চাপ প্রয়োগ করা যান্ত্রিক বৈশিষ্ট্যগুলির সাথে নকল উপাদানগুলির কাছে অতি ঘন ত্রুটিমুক্ত ঢালাই তৈরি করে।
ভ্যাকুয়াম অ্যাসিস্টেড ডাই কাস্টিং
ছাঁচ ভরাট করার সময় ভ্যাকুয়াম নিষ্কাশন গ্যাস আটকানো প্রতিরোধ করে, 75 থেকে 90 শতাংশ ছিদ্র হ্রাস করে চাপ টাইট ঢালাই সক্ষম করে।
থার্মাল ডাই কাস্টিং কন্ট্রোল
উন্নত কুলিং সিস্টেমগুলি সূক্ষ্ম শস্য কাঠামোর জন্য মাইক্রোস্ট্রাকচার এবং বৈশিষ্ট্যগুলিকে অপ্টিমাইজ করে সুনির্দিষ্ট তাপ সাইক্লিং নিয়ন্ত্রণ সক্ষম করে।
প্রসেস সিমুলেশন এবং এআই
উন্নত সিমুলেশন সফ্টওয়্যার এবং কৃত্রিম বুদ্ধিমত্তা পরামিতি অপ্টিমাইজ করে যা উচ্চতর গুণমান অর্জন করে ক্রমাগত কর্মক্ষমতা উন্নত করে।
ইন্ডাস্ট্রি 4.0 ইন্টিগ্রেশন
রিয়েল টাইম উত্পাদন ডেটা সংগ্রহকারী সংযুক্ত সিস্টেমগুলি ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ এবং দূরবর্তী পর্যবেক্ষণ সক্ষম করে।
Aluminium Die Casting Components সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
অ্যালুমিনিয়াম ডাই কাস্টিং উপাদান জটিলতার উপর নির্ভর করে 50000 থেকে 100000 ইউনিটের বেশি উত্পাদনের পরিমাণে মেশিনিংয়ের সাথে অর্থনৈতিকভাবে প্রতিযোগিতামূলক হয়ে ওঠে , ন্যূনতম কার্যকর ভলিউম নির্ধারণ করে প্রতি ইউনিট সঞ্চয়ের বিপরীতে ছাঁচ খরচের তুলনা বিরতি গণনা সহ।
390 এবং পরিবর্তিত A356 ভেরিয়েন্ট সহ বিশেষায়িত অ্যালুমিনিয়াম সংকরগুলি 300 থেকে 350 ডিগ্রি সেলসিয়াস পর্যন্ত তাপমাত্রায় গ্রহণযোগ্য বৈশিষ্ট্য বজায় রাখে , যদিও বর্ধিত উচ্চ তাপমাত্রা পরিষেবার জন্য যত্নশীল উপাদান নির্বাচন এবং সম্ভাব্য গৌণ তাপ চিকিত্সা প্রয়োজন।
সাধারণ মাধ্যমিক ক্রিয়াকলাপগুলির মধ্যে রয়েছে পার্টিং লাইন এজ ট্রিমিং স্প্রু চিহ্ন অপসারণ, নির্ভুল ড্রিলিং এবং ট্যাপিং থ্রেডেড হোল তৈরি করা এবং মাঝে মাঝে বিরক্তিকর এবং ফিনিস মেশিনিং জটিল মাত্রার জন্য যেখানে ডাই কাস্টিং সহনশীলতা অপর্যাপ্ত প্রমাণিত হয়।
এক্স-রে রেডিওগ্রাফি পোরোসিটি সনাক্তকরণ সহ সুনির্দিষ্ট অভ্যন্তরীণ ত্রুটি সনাক্তকরণ প্রদান করে, যখন অতিস্বনক পরীক্ষা দ্রুত ত্রুটি স্ক্রীনিং প্রদান করে উচ্চ ভলিউম উৎপাদনের জন্য দ্রুত পরিদর্শন চক্র প্রয়োজন।
ডাই কাস্ট পৃষ্ঠগুলি জারা সুরক্ষা এবং রঙের বৈচিত্র্যের জন্য অ্যানোডাইজিং পেতে পারে, টেকসই রঙিন ফিনিশের জন্য পাউডার আবরণ, নিকেল এবং ক্রোম সহ প্রলেপ , বা উজ্জ্বল ধাতব চেহারা জন্য মসৃণতা.
কঠোর পরিচ্ছন্নতা এবং ট্রেসেবিলিটি ডকুমেন্টেশন সহ বিশেষায়িত খাদ্য গ্রেড অ্যালুমিনিয়াম অ্যালয় এবং ঢালাই পদ্ধতিগুলি খাদ্য যোগাযোগ অনুমোদিত উপাদানগুলির উত্পাদন সক্ষম করে FDA সম্মতি সহ নিয়ন্ত্রক প্রয়োজনীয়তা পূরণ করা।
অভিন্ন প্রাচীর বেধ, ট্রানজিশনের জন্য উদার রেডিআই, দৃঢ়তার জন্য কৌশলগত পাঁজর বসানো এবং সাবধানে বিভাজন লাইন পজিশনিং ত্রুটিগুলি কমিয়ে দেয় এবং যথেষ্ট পরিমাণে উত্পাদন ফলন উন্নত.
অরক্ষিত অ্যালুমিনিয়াম ডাই কাস্টিংগুলি নোনা জলের পরিবেশে সহজেই ক্ষয়প্রাপ্ত হয়, যার জন্য অ্যানোডাইজিং, পলিউরেথেন পেইন্ট বা বিশেষ ইপোক্সি সিস্টেম সহ সুরক্ষামূলক আবরণের প্রয়োজন হয় নির্ভরযোগ্য দীর্ঘমেয়াদী সুরক্ষা প্রদান।
যথার্থতা die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , সতর্কতার সাথে নকশা এবং সহনশীলতা স্ট্যাক আপ বিশ্লেষণ নির্ভরযোগ্য সমাবেশ পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে।
সম্পূর্ণ লিড টাইম সাধারণত 8 থেকে 12 সপ্তাহ পর্যন্ত বিস্তৃত হয় যার মধ্যে রয়েছে ছাঁচ ডিজাইন এবং নির্মাণ, টুলিং ট্রাইআউট এবং বৈধতা এবং প্রাথমিক উত্পাদন নমুনা সরবরাহ , দ্রুত টুলিংয়ের সাথে 20 থেকে 40 শতাংশ খরচ প্রিমিয়াম কমানোর সময়সূচী যোগ করে।