

একটি ইঞ্জিন কাস্ট করা: OEM-এর জন্য উপকরণ, প্রক্রিয়া এবং ডাই কাস্টিং ব্যাখ্যা করা হয়েছে
 2026.10.26
 শিল্প খবর
একটি ইঞ্জিন কাস্টিং মানে কি দশজনকে জিজ্ঞাসা করুন এবং আপনি দশটি ভিন্ন ছবি পাবেন। একজন গলিত লোহার একটি মই বালির ছাঁচে ডগা দেখে। আরেকটি ছবি একটি রোবট আর্ম একটি পালিশ স্টিলের ডাইতে রিলিজ এজেন্ট স্প্রে করছে। তৃতীয় একটি প্যালেটের উপর বসে শুধুমাত্র সমাপ্ত ইঞ্জিন ব্লকের কথা চিন্তা করে, মেশিন করা এবং সমাবেশ লাইনের জন্য প্রস্তুত।
তিনটি ছবিই সঠিক, কারণ একটি ইঞ্জিন কাস্ট করা একটি একক অপারেশন এবং সিদ্ধান্তের একটি দীর্ঘ চেইন উভয়ই। কোন প্রক্রিয়া? কোন খাদ? দেয়াল কত পুরু হওয়া উচিত? আপনি কত মেশিনিং ভাতা ছেড়ে? কে টুলিং এর মালিক, এবং কে দায়বদ্ধ যখন একটি ব্যাচ gasket মুখের নীচে porosity সঙ্গে ফিরে আসে? এই প্রশ্নগুলির ভাল উত্তর দিন এবং আপনি একটি হালকা, শক্ত, ফুটো-মুক্ত উপাদান পাবেন যা মেশিন পরিষ্কার করে এবং তাপ চক্রের এক দশক বেঁচে থাকে। তাদের খারাপভাবে উত্তর দিন এবং আপনি পরবর্তী ছয় মাস স্ক্র্যাপের হারের পিছনে ব্যয় করবেন।
এই নির্দেশিকাটি প্রকৌশলী, ক্রেতা এবং পণ্য পরিচালকদের জন্য লেখা হয়েছে যারা পাঠ্যপুস্তকের পরিবর্তে বিষয়ের ব্যবহারিক দৃষ্টিভঙ্গি চান। আমরা ডাই কাস্টিং টুলিং তৈরি করি এবং চীনের নিংবোতে অ্যালুমিনিয়াম এবং জিঙ্ক কাস্টিং তৈরি করি এবং আমরা 1991 সাল থেকে এটি করছি, তাই নীচের নোটগুলি লাইব্রেরির মতোই দোকানের ফ্লোর থেকে আসে।
একটি ইঞ্জিন কাস্টিং এর প্রকৃত অর্থ কী
ঢালাই একটি আকৃতির প্রক্রিয়া। গলিত ধাতুকে একটি গহ্বরে ঢেলে দেওয়া হয় বা ইনজেকশন দেওয়া হয় যার আকৃতি আপনার পছন্দের অংশের নেতিবাচক। যখন ধাতু জমে যায়, তখন আপনার কাছে একটি কাছাকাছি-নেট আকৃতি থাকে: চূড়ান্ত আকারের কাছাকাছি, কিন্তু চূড়ান্ত নয়। মেশিনিং তারপর মুখগুলি থেকে একটি পাতলা স্তর সরিয়ে দেয় যার জন্য শক্ত সহনশীলতা, একটি সূক্ষ্ম ফিনিস বা একটি নির্ভরযোগ্য সিলিং পৃষ্ঠের প্রয়োজন।
কেন সহজভাবে একটি কঠিন billet থেকে পুরো অংশ কাটা না? কারণ একটি ইঞ্জিন জ্যামিতিতে পূর্ণ যা কোন মিলিং কাটার পৌঁছাতে পারে না। কুল্যান্ট জ্যাকেটগুলি সিলিন্ডারের চারপাশে মোড়ানো, ব্লকের মধ্য দিয়ে তেল গ্যালারী সাপ, এবং কভারের ভিতরে পাঁজর বসে যেখানে কোনও সরঞ্জাম যেতে পারে না। কাস্টিং একটি শটে সেই বৈশিষ্ট্যগুলি তৈরি করে, ধাতু ব্যবহার করে যা ইতিমধ্যেই তার চূড়ান্ত ধাতুবিদ্যার অবস্থার কাছাকাছি। এটি অনেক কম উপাদান এবং ভলিউম পর্যন্ত স্কেল করে যা মেশিনিং কখনই পারে না।
ব্যাপকভাবে বলতে গেলে, কাস্টিংয়ের দুটি পরিবার রয়েছে। ব্যয়যোগ্য ছাঁচ প্রক্রিয়ায়, অংশটি ছেড়ে দেওয়ার জন্য ছাঁচটি ধ্বংস হয়ে যায় এবং বালি ঢালাই, হারিয়ে যাওয়া ফেনা এবং বিনিয়োগ ঢালাই এইভাবে কাজ করে। স্থায়ী ছাঁচ প্রক্রিয়ায়, একই ইস্পাত বা গ্রাফাইট টুল বারবার ব্যবহার করা হয় এবং উচ্চ চাপ ডাই কাস্টিং, নিম্ন চাপ ডাই কাস্টিং এবং মাধ্যাকর্ষণ ডাই কাস্টিং এই গ্রুপের অন্তর্গত।
একটি স্পষ্টীকরণ মিটিংয়ে অনেক বিভ্রান্তি বাঁচায়। কঠোর অর্থে একটি ইঞ্জিন কাস্ট করার অর্থ হল ব্লক, সিলিন্ডারের মাথা এবং ইঞ্জিনের প্রধান কাঠামোগত অংশগুলিকে কাস্ট করা। সরবরাহ শৃঙ্খলে, শব্দগুচ্ছটি একটি ইঞ্জিনকে ঘিরে থাকা কাস্টিংগুলিকেও কভার করে: টাইমিং কভার, ইঞ্জিন ক্যাসিং, তেল প্যান, ট্রান্সমিশন প্যান, বন্ধনী, হিট সিঙ্ক এবং ক্লাচ হাউজিং। উভয় অর্থই গুরুত্বপূর্ণ, এবং উভয়ই সাধারণত একই ধরণের সরবরাহকারীর কাছ থেকে নেওয়া হয়।
অঙ্গুষ্ঠের নিয়ম: হাজার হাজারে উত্পাদিত একটি বড়, ফাঁপা অংশ সাধারণত বালি ঢালাই বা নিম্নচাপের ডাই কাস্ট। কয়েক হাজারের মধ্যে উত্পাদিত একটি ছোট, পাতলা-প্রাচীরের অংশ প্রায় সবসময় উচ্চ চাপ ডাই কাস্ট হয়।
ইঞ্জিন উপাদানের জন্য ব্যবহৃত প্রধান প্রক্রিয়া
বেশিরভাগ ইঞ্জিন কাস্টিং ছয়টি রুট থেকে আসে। তারা টুলিং খরচ, চক্র সময়, অর্জনযোগ্য প্রাচীর বেধ, পৃষ্ঠ ফিনিস এবং ধাতুর অভ্যন্তরীণ সুস্থতার মধ্যে ভিন্ন। তাদের মধ্যে নির্বাচন করা অংশটিকে ভলিউমের সাথে মেলানোর বিষয়, পছন্দসই বাছাই করা নয়।
| প্রক্রিয়া | সাধারণ ইঞ্জিন অংশ | সাধারণ সংকর ধাতু | টুলিং খরচ | সেরা ফিট |
|---|---|---|---|---|
| বালি ঢালাই | ব্লক, সিলিন্ডার হেড, এক্সস্ট ম্যানিফোল্ড | ধূসর লোহা, নমনীয় লোহা, অ্যালুমিনিয়াম | নিম্ন থেকে মাঝারি | বড় অংশ, কম থেকে মাঝারি ভলিউম |
| উচ্চ চাপ ডাই ঢালাই | ইঞ্জিন কেসিং, কভার, তেল প্যান, বন্ধনী, হিট সিঙ্ক | অ্যালুমিনিয়াম ADC12 এবং A380, দস্তা, ম্যাগনেসিয়াম | উচ্চ | উচ্চ volume, thin walls, tight tolerances |
| নিম্ন চাপ ডাই ঢালাই | সিলিন্ডার হেড, স্ট্রাকচারাল হাউজিং | অ্যালুমিনিয়াম A356 | মাঝারি থেকে উচ্চ | ঘন ঢালাই, মাঝারি ভলিউম |
| মাধ্যাকর্ষণ ডাই ঢালাই | পিস্টন, পাম্প হাউজিং, কভার | অ্যালুমিনিয়াম এবং hypereutectic সংকর ধাতু | মাঝারি | ঘন অংশ, মাঝারি ভলিউম |
| হারিয়ে ফেনা ঢালাই | অভ্যন্তরীণ প্যাসেজ সহ জটিল ব্লক | অ্যালুমিনিয়াম, লোহা | মাঝারি | জটিল জ্যামিতি, মাঝারি আয়তন |
| বিনিয়োগ ঢালাই | টার্বো উপাদান, ছোট নির্ভুল অংশ | স্টেইনলেস স্টীল, superalloys | উচ্চ | নির্ভুলতা এবং উচ্চ তাপমাত্রা সংকর |
অংশ থেকে শুরু করুন, প্রক্রিয়া থেকে নয়। একটি ডাই কাস্টার অর্থনৈতিকভাবে 40 কিলোগ্রাম ব্লক পূরণ করতে পারে না এবং একটি বালি ফাউন্ড্রি দেওয়ালের বেধ ধরে রাখতে পারে না যা একটি আধুনিক কভার ডিজাইনের দাবি করে। কোন প্রক্রিয়াটি সর্বোত্তম তার সৎ উত্তর সাধারণত তিনটি সংখ্যার উপর নির্ভর করে: বার্ষিক আয়তন, সর্বাধিক প্রাচীরের বেধের পার্থক্য এবং সবচেয়ে শক্ত সহনশীলতা যা কার্যত কার্যকে প্রভাবিত করে।
এটা মনে রাখা মূল্যবান যে প্রক্রিয়া পছন্দ প্রথম দিকে লক করা হয়। একবার একটি ডাই বিদ্যমান, খাদ বা প্রাচীর বেধ পরিবর্তন মানে নতুন ইস্পাত কাটা। এই কারণেই এই শিল্পে অন্য যেকোনো কিছুর চেয়ে ডিজাইন পর্যালোচনা গুরুত্বপূর্ণ।
খাদ নির্বাচন করা: আয়রন, অ্যালুমিনিয়াম, ম্যাগনেসিয়াম এবং জিঙ্ক
খাদ প্রায়শই প্রক্রিয়াটির চেয়ে সমাপ্ত অংশ সম্পর্কে আরও সিদ্ধান্ত নেয়। এটি ওজন, তাপীয় সম্প্রসারণ, জারা আচরণ এবং যন্ত্রের খরচ নির্ধারণ করে। ইঞ্জিনের কাজে চারটি পরিবারের আধিপত্য।
| খাদ পরিবার | সাধারণ ইঞ্জিন ব্যবহার | কেন এটি নির্বাচন করা হয় | কি দেখতে হবে |
|---|---|---|---|
| ধূসর ঢালাই লোহা | ইঞ্জিন ব্লক, সিলিন্ডার লাইনার | চমৎকার স্যাঁতসেঁতে, পরিধান প্রতিরোধের, কম খরচে | ভারী, সীমিত পাতলা-প্রাচীর ক্ষমতা |
| নমনীয় লোহা | ক্র্যাঙ্কশ্যাফ্ট, কিছু ব্লক, বন্ধনী | উচ্চer strength and ductility | আরো সংকোচন, যত্নশীল খাওয়ানো প্রয়োজন |
| অ্যালুমিনিয়াম A356 and A360 | সিলিন্ডার হেড, স্ট্রাকচারাল হাউজিং | ভাল castability এবং তাপ চিকিত্সাযোগ্যতা | পরিধান পৃষ্ঠে সন্নিবেশ বা লাইনার প্রয়োজন |
| অ্যালুমিনিয়াম ADC12 এবং A380 | ইঞ্জিন ক্যাসিং, কভার, প্যান, হিট সিঙ্ক | ডাইস, পাতলা দেয়াল, ভাল ফিনিস মধ্যে ভাল প্রবাহিত | পোরোসিটি নিয়ন্ত্রণ গুরুত্বপূর্ণ |
| ম্যাগনেসিয়াম AZ91 এবং AM60 | কভার, বন্ধনী, লাইটওয়েট হাউজিং | খুব হালকা, ভাল স্যাঁতসেঁতে | জারা সুরক্ষা এবং গলিত হ্যান্ডলিং |
| দস্তা ZAMAK 3 এবং 5 | ছোট বন্ধনী, সেন্সর হাউজিং, ওয়াইপার অংশ | মাত্রিক স্থায়িত্ব, চমৎকার পাতলা দেয়াল | ওজন সীমা, গরম এলাকার জন্য অনুপযুক্ত |
অ্যালুমিনিয়াম বেশিরভাগ নতুন ইঞ্জিন এবং ড্রাইভট্রেন হাউজিং দখল করেছে কারণ এটি ঠিক সেই জায়গা থেকে ওজন সরিয়ে দেয় যেখানে ওজন সবচেয়ে বেশি আঘাত করে। লোহা এখনও জিতেছে যেখানে দৃঢ়তা, স্যাঁতসেঁতে হওয়া এবং প্রতি কিলোগ্রাম খরচ ভরের চেয়ে বেশি গুরুত্বপূর্ণ। দস্তা একটি বিশেষজ্ঞ উপাদান: এটি সুন্দরভাবে ঢালাই করে, খুব পাতলা দেয়াল এবং মেশিনগুলিকে দ্রুত ধরে রাখে, কিন্তু এটি ভারী এবং উচ্চ তাপমাত্রায় শক্তি হারায়।
ব্যবহারিক পাঠ হল একই অংশ প্রায়শই দুটি সংকর ধাতুতে বিদ্যমান থাকে। একটি আলোর তাপ সিঙ্ক, উদাহরণস্বরূপ, একটি উচ্চ কার্যক্ষমতাসম্পন্ন গাড়ির জন্য অ্যালুমিনিয়ামে এবং একটি কমপ্যাক্ট গাড়ির জন্য জিঙ্কে, অভিন্ন মাউন্টিং জ্যামিতি এবং বিভিন্ন তাপীয় আচরণের সাথে উত্পাদিত হতে পারে। খাদ নির্দিষ্ট করা একটি সিস্টেম সিদ্ধান্ত, ক্রয় সিদ্ধান্ত নয়।
ধাপে ধাপে একটি ইঞ্জিন উপাদান কাস্ট করা
একটি ডাই ঢালাই ইঞ্জিন আবরণ একটি অনুমানযোগ্য অনুক্রমের মধ্য দিয়ে ভ্রমণ করে। একটি ফ্লো চার্টে সিকোয়েন্সটি সহজ দেখায়, কিন্তু প্রতিটি ধাপে ভেরিয়েবল রয়েছে যা সিদ্ধান্ত নেয় যে সমাপ্ত অংশ বিক্রি বা স্ক্র্যাপ করা হবে কিনা।
- ডিজাইন পর্যালোচনা এবং DFM. অংশ জ্যামিতি, বিভাজন লাইন, খসড়া কোণ, গেট অবস্থান এবং ইজেক্টর বিন্যাস একসাথে পর্যালোচনা করা হয়। বেশিরভাগ ঢালাই সমস্যা এই পর্যায়ে ডিজাইন করা হয়েছে, যে কোনো ইস্পাত কাটার অনেক আগেই।
- টুলিং উত্পাদন। একটি ডাই বা প্যাটার্ন মেশিন করা হয়, তাপ চিকিত্সা করা হয় এবং লাগানো হয়। ডাই কাস্টিং টুলগুলি সাধারণত H13 স্টিলে তৈরি করা হয়, গেট এবং কোরের চারপাশে উচ্চ পরিধানের জায়গায় শক্ত সন্নিবেশ সহ।
- পরীক্ষা এবং নমুনা। টুলটি চালানো হয়, প্রথম অংশগুলি পরিমাপ করা হয়, এবং প্রক্রিয়া উইন্ডোটি প্রতিষ্ঠিত হয়: শট চাপ, ডাই তাপমাত্রা, চক্রের সময়, ভ্যাকুয়াম স্তর যেখানে প্রযোজ্য।
- গলে যাওয়া এবং গলে যাওয়া চিকিত্সা। খাদ গলিত, ডিগ্যাসড এবং শস্য পরিশোধিত হয়। হাইড্রোজেন কন্টেন্ট এবং লোহা স্তর নিরীক্ষণ করা হয়, কারণ উভয় ড্রাইভ porosity এবং উভয় একটি সমাপ্ত অংশ অদৃশ্য।
- গহ্বর ভরাট করা। ডাই কাস্টিং-এ, একটি শট স্লিভ মিলিসেকেন্ডে রানার এবং গেটের মধ্য দিয়ে ধাতুকে ধাক্কা দেয়। ফিলিং প্যাটার্ন ঠিক করে যে আটকে থাকা বাতাস কোথায় শেষ হবে, এবং এটি ঠিক করে যে অংশটি কোথায় ফুটো হবে।
- সলিডিফিকেশন এবং ইজেকশন। ঢালাই সেকেন্ডের মধ্যে জমে যায়। ইজেক্টর পিনগুলি এটিকে পরিষ্কার করে, এবং ডাইয়ের তাপ নিয়ন্ত্রণ যুদ্ধের পাতা এবং হট স্পটগুলিকে নিয়ন্ত্রণে রাখে।
- Degating এবং deburring. রানার্স, ওভারফ্লো এবং ফ্ল্যাশ সরানো হয়, তারপর কম্পনমূলক ফিনিশিং, টাম্বলিং বা ছাঁটাই প্রেসগুলি প্রান্তগুলি পরিষ্কার করে।
- মেশিনিং। সিএনসি অপারেশনগুলি বোর, থ্রেড, সিলিং ফেস এবং সহনশীলতা সহ মাউন্টিং হোল যুক্ত করে যা কোনও ঢালাই পৃষ্ঠ নিজেই ধরে রাখতে পারে না।
- পৃষ্ঠ চিকিত্সা. শট ব্লাস্টিং, অ্যানোডাইজিং, পাউডার লেপ, ই-কোটিং বা ক্রোমেট রূপান্তর অংশটিকে রক্ষা করে এবং একটি ব্যাচ জুড়ে একটি সামঞ্জস্যপূর্ণ চেহারা দেয়।
- পরিদর্শন এবং প্যাকিং। ডাইমেনশনাল রিপোর্ট, লিক টেস্ট, এক্স-রে ইমেজ এবং ম্যাটেরিয়াল সার্টিফিকেট শিপমেন্টের সাথে ভ্রমণ করে, যাতে গ্রাহক প্রতিটি ব্যাচকে একটি হিট নম্বরে ফিরে পেতে পারেন।
এই দুটি পদক্ষেপ অতিরিক্ত মনোযোগ প্রাপ্য. গলিত চিকিত্সা অদৃশ্য কিন্তু সিদ্ধান্তমূলক, কারণ একটি খারাপভাবে ডিগ্যাস করা গলিত অংশগুলি তৈরি করবে যা একটি চাক্ষুষ পরিদর্শন পাস করে এবং চাপ পরীক্ষায় ব্যর্থ হয়। মেশিনিং হল যেখানে একটি সাউন্ড কাস্টিং তার খ্যাতি অর্জন করে, যেহেতু অভ্যন্তরীণ ছিদ্রযুক্ত একটি ঢালাই প্রায়শই খোলা হয় যখন একটি বোর কাটা হয়।
কোন ইঞ্জিনের অংশগুলি আসলে কাস্ট করা হয়?
একটি আধুনিক ইঞ্জিনের ভিতরে, কাস্টের তালিকা বেশিরভাগ লোকের প্রত্যাশার চেয়ে দীর্ঘ। এতে ব্লক, সিলিন্ডার হেড, তেল প্যান, ভালভ কভার, টাইমিং কভার, ইনটেক ম্যানিফোল্ড, এক্সজস্ট ম্যানিফোল্ড, টার্বো হাউজিং, ওয়াটার পাম্প হাউজিং, থার্মোস্ট্যাট হাউজিং, ইঞ্জিন মাউন্ট এবং ছোট বন্ধনীর একটি লম্বা লেজ রয়েছে।
দহন কোরের বাইরে, সবচেয়ে সাধারণ ডাই কাস্ট অংশটি ইঞ্জিনের আবরণ নিজেই, যাকে কখনও কখনও টাইমিং কভার, সামনের কভার বা আনুষঙ্গিক হাউজিং বলা হয়। এটি পাতলা দেয়ালযুক্ত, একটি সিলিং খাঁজ বহন করে, বোল্ট বসকে সমর্থন করে এবং প্রায়শই শ্যাফ্টের জন্য ভারবহন বোর অন্তর্ভুক্ত করে। এটি সমতল, মাত্রাগতভাবে স্থিতিশীল এবং প্রাচীরের ছিদ্র থেকে সম্পূর্ণ মুক্ত হতে হবে, কারণ এটি একদিকে তেলকে অন্যদিকে বায়ু থেকে আলাদা করে।
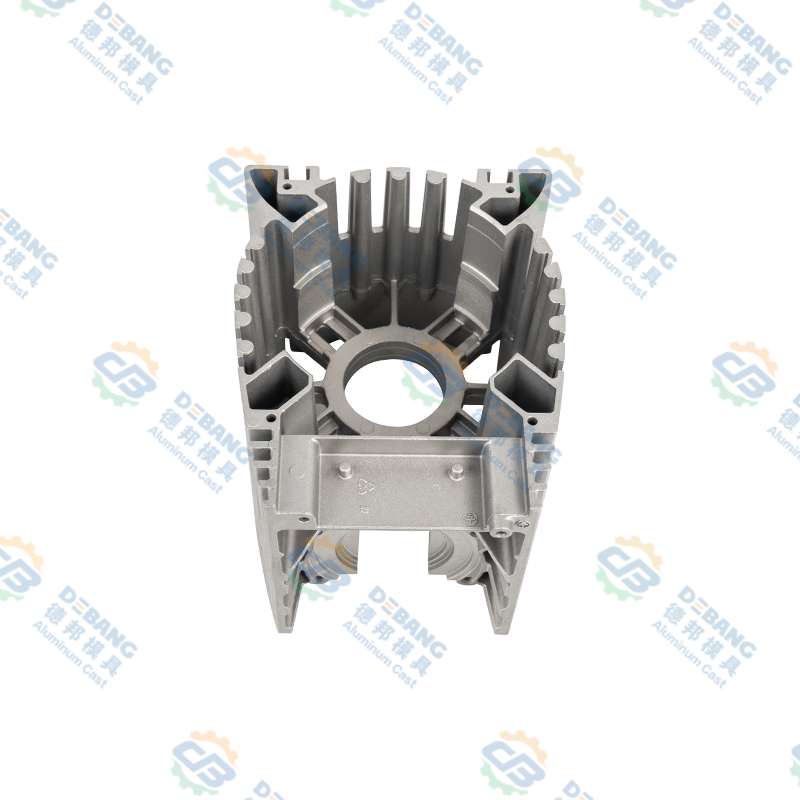 অ্যালুমিনিয়াম ডাই কাস্টিং ইঞ্জিন কেসিং এবং কন্ট্রোলার হাউজিং অ্যালুমিনিয়াম ডাই-কাস্ট ইঞ্জিন কেসিং বা স্বয়ংচালিত কন্ট্রোলার হাউজিং সহ তাপ-অপচয় পাখনা এবং সমন্বিত নির্মাণ, পাতলা-দেয়ালের সিলিং এবং কাঠামোগত অনমনীয়তার জন্য উপযুক্ত। পণ্য দেখুন →
এই ধরনের অংশগুলি একজন সরবরাহকারীকে পুরস্কৃত করে যারা পুরো চেইন নিয়ন্ত্রণ করে। যদি টুলিং এক জায়গায় কাটা হয়, ঢালাই অন্য জায়গায় ঢেলে দেওয়া হয় এবং মেশিনিংটি তৃতীয় স্থানে উপকন্ট্রাক্ট করা হয়, তাহলে প্রাচীরের পুরুত্বের মালিক কেউ নয় যেটি ফুটো হয়েছে। একটি একক সরবরাহকারী ডাই ডিজাইন থেকে শেষ পর্যন্ত, মেশিনযুক্ত কাস্টিং সেই ফাঁকটি সরিয়ে দেয়।
ইঞ্জিনের চারপাশে কাস্টিং: ট্রান্সমিশন, ক্লাচ এবং তাপীয় অংশ
ইঞ্জিন একা কাজ করে না, এবং এর ঢালাইও করে না। ট্রান্সমিশন অয়েল প্যানগুলি ড্রাইভট্রেনের নীচে বসে, তরল সংগ্রহ করে এবং কাঠামোগত আবরণ হিসাবে দ্বিগুণ করে। এগুলি সাধারণত বড়, চ্যাপ্টা এবং পাঁজরযুক্ত হয়, একটি ড্রেন প্লাগ বস এবং একটি সিলিং ফ্ল্যাঞ্জ থাকে যা বছরের পর বছর তাপীয় সাইকেল চালানোর পরেও সমতল থাকে।
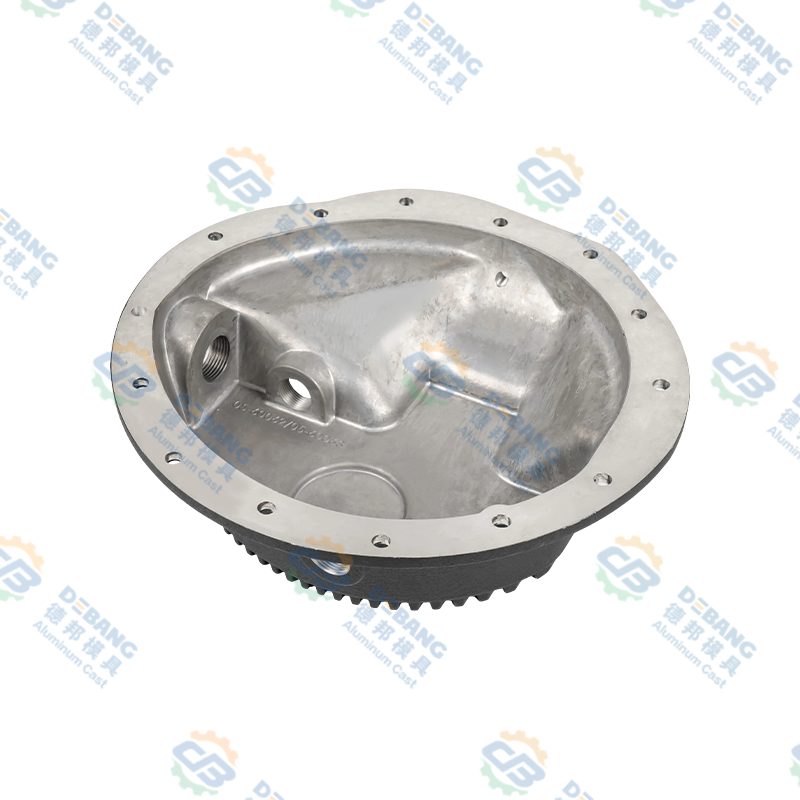 অটোমোটিভ ড্রাইভট্রেনের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং ট্রান্সমিশন প্যান এই অ্যালুমিনিয়াম ডাই-কাস্ট ট্রান্সমিশন প্যানটি গাড়ির নীচে ড্রাইভট্রেনের তরল সংগ্রহের ভূমিকার জন্য জারা-প্রতিরোধী ফিনিস এবং লিক-প্রুফ সিলিংয়ের উপর জোর দেয়। পণ্য দেখুন →
ক্লাচ উপাদান একটি ভিন্ন চ্যালেঞ্জ. ভারী শুল্কযুক্ত যানবাহনের জন্য সিলিকন তেলের ক্লাচ অংশগুলি ক্রমাগত লোড এবং তাপমাত্রার অধীনে কাজ করে, তাই মাত্রিক নির্ভুলতা এবং অভ্যন্তরীণ সুস্থতা চেহারার চেয়ে বেশি গুরুত্বপূর্ণ। হট স্পট এড়াতে দেয়ালের পুরুত্ব যথেষ্ট সমান হতে হবে, এবং মেশিনিং স্টক যথেষ্ট অনুমানযোগ্য হতে হবে যাতে সমাপ্ত অংশ ভারসাম্য বজায় থাকে।
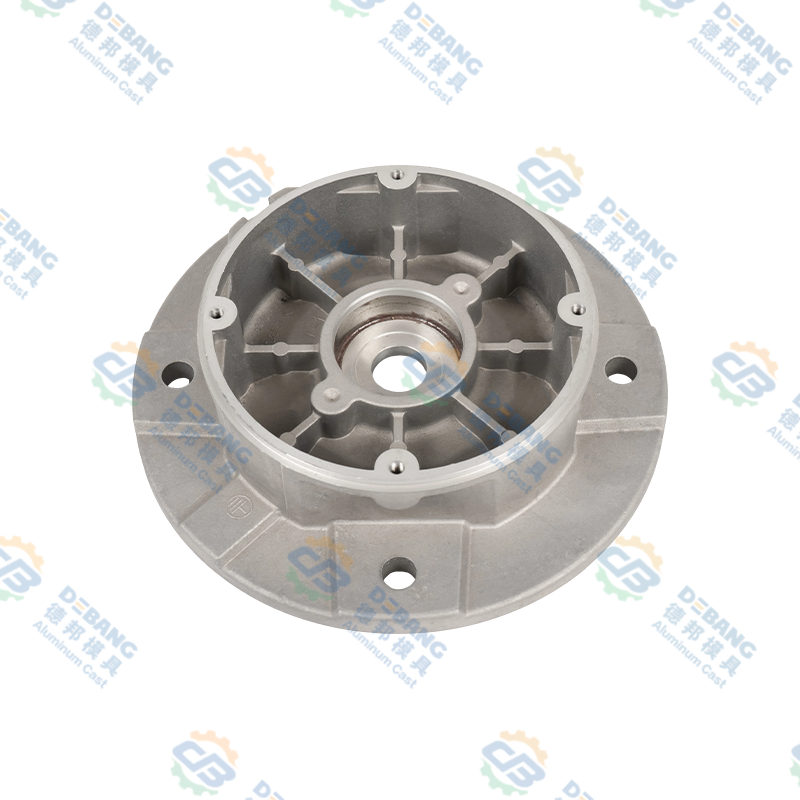 অ্যালুমিনিয়াম ডাই কাস্টিং সিলিকন তেল ক্লাচ উপাদান ইঞ্জিন কুলিং ফ্যানের জন্য হেভি-ডিউটি অ্যালুমিনিয়াম ডাই-কাস্ট সিলিকন অয়েল ক্লাচ উপাদান, শীতল এবং জ্বালানী অর্থনীতিকে সমর্থন করার জন্য তাপমাত্রার সাথে ফ্যানের গতি সামঞ্জস্য করে। পণ্য দেখুন →
তাপীয় অংশগুলি ছবিটি সম্পূর্ণ করে। বৈদ্যুতিক এবং হাইব্রিড ড্রাইভট্রেনে স্থানান্তরিত হওয়ার সাথে সাথে, কাস্টিংগুলি ইঞ্জিন ব্লক থেকে ব্যাটারি হাউজিং, ইনভার্টার কেস, মোটর হাউজিং এবং লাইটিং হিট সিঙ্কে স্থানান্তরিত হয়েছে। ধাতু প্রায়শই একই হয়, প্রাচীরের বেধ প্রায়শই পাতলা হয় এবং সিল করার প্রয়োজনীয়তা সাধারণত কঠোর হয়। সরবরাহকারীরা যারা ইঞ্জিন কেসিংগুলি ইতিমধ্যেই বুঝতে পারে তারা দ্রুত এই অংশগুলির সাথে মানিয়ে নিতে থাকে, কারণ অন্তর্নিহিত শৃঙ্খলা অভিন্ন।
ডিজাইনের নিয়ম যা ইঞ্জিন কাস্টিং সাউন্ড রাখে
ভাল ঢালাই ডিজাইন করা হয়, অস্তিত্ব মধ্যে পরিদর্শন করা হয় না. নিম্নলিখিত নিয়মগুলি প্রায় প্রতিটি ইঞ্জিন-সম্পর্কিত কাস্টিংয়ের ক্ষেত্রে প্রযোজ্য, প্রক্রিয়া যাই হোক না কেন।
- দেয়ালের বেধ যতটা সম্ভব অভিন্ন রাখুন। পুরু অংশগুলি ধীরে ধীরে ঠান্ডা হয় এবং পাতলা প্রতিবেশীদের থেকে ধাতু টেনে নেয়, সঙ্কুচিত শূন্যতা তৈরি করে।
- অভ্যন্তরীণ কোণে উদার ফিললেট ব্যবহার করুন। তীক্ষ্ণ কোণগুলি চাপকে কেন্দ্রীভূত করে এবং ধাতব প্রবাহকে সীমাবদ্ধ করে।
- প্রতিটি উল্লম্ব মুখের উপর খসড়া যোগ করুন। এটি ছাড়া, অংশটি ইজেকশন এবং পৃষ্ঠের অশ্রুতে টেনে নেয়।
- মোটা বসের বদলে পাঁজর ডিজাইন করুন। দৃঢ়তা জ্যামিতি থেকে আসে, ভর থেকে নয়।
- মেশিনিং ভাতা শুধুমাত্র যেখানে মেশিনিং আসলে ঘটবে সেখানে রাখুন। একটি ঢালাই পৃষ্ঠের অতিরিক্ত স্টক ধাতু এবং অতিরিক্ত চক্র সময় নষ্ট হয়.
- ইজেক্টর পিন অবস্থান সম্পর্কে তাড়াতাড়ি চিন্তা করুন. একটি সিলিং মুখের উপর একটি পিন অবতরণ একটি ফুটো ঘটতে অপেক্ষা করছে.
- কোরড হোলগুলি সরল এবং ডাই খোলার দিক অনুসারে রাখুন। সাইড কোর খরচ এবং রক্ষণাবেক্ষণ যোগ করুন।
- প্রক্রিয়ার সাথে মেলে এমন সহনশীলতা নির্দিষ্ট করুন। একটি ঢালাই পৃষ্ঠে অতিরিক্ত টাইট সহনশীলতা ফাংশন উন্নত না করেই টুলিং খরচ এবং স্ক্র্যাপের হার বাড়ায়।
যখন এই নিয়মগুলি অনুসরণ করা হয়, ঢালাই একটি অনুমানযোগ্য অবস্থায় মেশিনিং কেন্দ্রে পৌঁছায় এবং পুরো প্রোগ্রামটি দ্রুত চলে। যখন তাদের উপেক্ষা করা হয়, প্রথম নমুনা রান একটি ব্যয়বহুল আলোচনায় পরিণত হয়।
সাধারণ ত্রুটি এবং কিভাবে তারা প্রতিরোধ করা হয়
প্রতিটি ফাউন্ড্রি ত্রুটির একটি মানসিক তালিকা রাখে, কারণ প্রতিটির একটি স্বাক্ষর এবং একটি কারণ রয়েছে। এই ছয়টি প্রায়শই ইঞ্জিন কাস্টিংয়ে উপস্থিত হয়।
গ্যাসের ছিদ্র
আটকে পড়া বাতাস বা দ্রবীভূত হাইড্রোজেন দ্বারা সৃষ্ট বৃত্তাকার অভ্যন্তরীণ শূন্যতা। ভাল venting, ভ্যাকুয়াম সহায়তা এবং সঠিক গলিত degassing দ্বারা প্রতিরোধ করা হয়.
সঙ্কুচিত porosity
ঘন অংশে অনিয়মিত শূন্যস্থান যা শেষ পর্যন্ত জমাট বাঁধে। অভিন্ন প্রাচীর বেধ, ভাল খাওয়ানো এবং নিয়ন্ত্রিত ডাই তাপমাত্রা দ্বারা প্রতিরোধ করা হয়।
ঠান্ডা বন্ধ
দুটি ধাতু ফ্রন্ট ফিউজিং ছাড়াই মিলিত হয়, একটি দৃশ্যমান সীম এবং একটি দুর্বল জয়েন্ট রেখে যায়। উচ্চ মরন তাপমাত্রা এবং দ্রুত ভরাট দ্বারা প্রতিরোধ করা হয়.
ফ্ল্যাশ
বিভাজন লাইন বরাবর ধাতব পলায়নপর। ডাই রক্ষণাবেক্ষণ, সঠিক ক্ল্যাম্পিং বল এবং নিয়ন্ত্রিত শট চাপ দ্বারা প্রতিরোধ করা হয়।
ওয়ারপেজ
অসম শীতলতার কারণে ইজেকশনের পরে বিকৃতি। সুষম কুলিং সার্কিট এবং সঠিক ইজেকশন সময় দ্বারা প্রতিরোধ করা হয়।
সোল্ডারিং
অ্যালুমিনিয়াম ডাই সারফেসে লেগে থাকে, একটি রুক্ষ প্যাচ রেখে যায়। ডাই লেপ, তাপমাত্রা নিয়ন্ত্রণ এবং উপযুক্ত খাদ রসায়ন দ্বারা প্রতিরোধ করা হয়।
প্যাটার্নটি সামঞ্জস্যপূর্ণ: প্রায় প্রতিটি ত্রুটি তাপমাত্রা, ফিল প্যাটার্ন বা ধাতব গুণমানে ফিরে আসে। এ কারণে প্রক্রিয়া পর্যবেক্ষণ চূড়ান্ত পরিদর্শনের চেয়ে বেশি মূল্যবান। একটি অংশ যা মেশিনিংয়ের পরে স্ক্র্যাপ করা হয়েছে তা ইতিমধ্যে শ্রম, শক্তি এবং হাতিয়ার জীবনকে গ্রাস করেছে।
ইঞ্জিনের যন্ত্রাংশ কাস্ট করার সময় মান নিয়ন্ত্রণ
ইঞ্জিন ঢালাই জন্য গুণমান পরিকল্পনা অংশ ফাংশন সঙ্গে শুরু হয়. তেল ধারণ করে এমন একটি আবরণ চাপের নিবিড়তা প্রয়োজন। একটি বন্ধনী মাত্রিক পুনরাবৃত্তিযোগ্যতা প্রয়োজন. একটি তাপ সিঙ্কের প্রাচীরের অখণ্ডতা প্রয়োজন যাতে তাপ আসলে ধাতুর মধ্য দিয়ে ভ্রমণ করতে পারে।
অনুশীলনে, একটি সাধারণ নিয়ন্ত্রণ পরিকল্পনা বিভিন্ন স্তরকে একত্রিত করে। মেল্ট ব্যবহার করার আগে স্পেকট্রোমিটার চেক খাদ রসায়ন নিশ্চিত করে। ইন-প্রসেস মনিটরিং শট প্রোফাইল এবং ডাই তাপমাত্রা রেকর্ড করে। মাত্রিক পরিদর্শন সমালোচনামূলক বৈশিষ্ট্যগুলির জন্য ক্যালিপার, গেজ এবং সমন্বয় পরিমাপের মেশিন ব্যবহার করে। অ-ধ্বংসাত্মক পদ্ধতি যেমন এক্স-রে এবং চাপ বা লিক টেস্টিং অভ্যন্তরীণ শূন্যতার সন্ধান করে যা ভিজ্যুয়াল পরিদর্শন খুঁজে পায় না। অবশেষে, নমুনা অংশগুলির ধ্বংসাত্মক পরীক্ষাগুলি মাইক্রোস্ট্রাকচার, কঠোরতা এবং প্রকৃত ছিদ্রের মাত্রা প্রকাশ করে।
নথিপত্র পরীক্ষার মতোই গুরুত্বপূর্ণ। একটি ঢালাই সরবরাহকারী গ্রাহককে একটি নির্দিষ্ট ব্যাচের পরিদর্শন রেকর্ড দেখাতে সক্ষম হওয়া উচিত, একটি হিট নম্বর এবং একটি মেশিনের সাথে মিলেছে৷ এই ট্রেসেবিলিটিই একটি চালানকে একটি নির্ভরযোগ্য সরবরাহ সম্পর্কে পরিণত করে, এবং এই কারণেই আমরা আমাদের নিজস্ব পরিদর্শন রেকর্ডগুলিকে তাদের নিজস্বভাবে একটি পণ্য হিসাবে বিবেচনা করি। আমরা আমাদের এই বিষয়ে কীভাবে যোগাযোগ করি সে সম্পর্কে আপনি আরও পড়তে পারেন গুণমান পৃষ্ঠা .
খরচ, টুলিং এবং লিড টাইম
ক্রেতারা প্রায়ই প্রতি অংশে একটি সংখ্যার জন্য জিজ্ঞাসা করে, কিন্তু একটি কাস্টিংয়ের মূল্য হল বেশ কয়েকটি ভিন্ন ভিন্ন খরচের যোগফল। নীচের চার্টটি মোটামুটিভাবে দেখায় কিভাবে একটি অ্যালুমিনিয়াম ডাই কাস্ট ইঞ্জিন উপাদানের মোট প্রোগ্রাম খরচ সাধারণত বিভক্ত হয়।
দুটি উপসংহার অনুসরণ. প্রথমত, উপাদান এবং টুলিং প্রাধান্য পায়, তাই প্রাচীরের পুরুত্বের একটি ছোট পরিবর্তন শ্রমের হারের উপর দীর্ঘ আলোচনার চেয়ে ইউনিটের দামকে বেশি সরাতে পারে। দ্বিতীয়ত, মানসম্পন্ন ব্যয় বেশি নয়। ফাঁস কভারে ওয়ারেন্টি দাবির বিপরীতে এটি সবচেয়ে সস্তা বীমা।
সীসা সময় একটি অনুরূপ যুক্তি অনুসরণ করে. টুলিং সাধারণত ডিজাইন ফ্রিজ থেকে প্রথম নমুনা পর্যন্ত কয়েক সপ্তাহ সময় নেয়, এবং মেশিনিং ফিক্সচার উপরে সময় যোগ করে। একটি বাস্তবসম্মত সময়সূচী একটি নমুনা রাউন্ড, প্রয়োজনে একটি নকশা সংশোধন এবং সম্পূর্ণ র্যাম্প-আপের আগে একটি ছোট প্রাক-প্রোডাকশন ব্যাচের অনুমতি দেয়।
ডাই কাস্টিং পার্টনারের সাথে কাজ করা
কাস্টিং প্রকল্পে সবচেয়ে সাধারণ ব্যর্থতা একটি প্রযুক্তিগত এক নয়। এটি একটি হস্তান্তর ফাঁক. টুল প্রস্তুতকারক ফাউন্ড্রিকে দোষারোপ করে, ফাউন্ড্রি অ্যালয় ব্যাচকে দোষ দেয় এবং মেশিনিং শপ এমন একটি সমস্যা আবিষ্কার করে যা প্রথম শট থেকেই বিদ্যমান ছিল।
একজন সরবরাহকারী যিনি ডাই ডিজাইন, কাস্টিং, সেকেন্ডারি অপারেশন, নির্ভুল মেশিনিং, সারফেস ট্রিটমেন্ট এবং এক ছাদের নিচে সমাবেশ কভার করেন সেই ঝুঁকির বেশিরভাগই সরিয়ে দেন। এটি ফিডব্যাক লুপকেও ছোট করে: যখন একটি মেশিনযুক্ত বোর ছিদ্র প্রকাশ করে, তখন ফাউন্ড্রি একই সপ্তাহে এটি সম্পর্কে শিখে, একই ত্রৈমাসিকে নয়।
আপনি যদি একটি নতুন ইঞ্জিন বা ড্রাইভট্রেন ঢালাইয়ের পরিকল্পনা করছেন, তবে অঙ্কনটি হিমায়িত হওয়ার আগে কথোপকথনে ম্যানুফ্যাকচারিং অংশীদারকে আনতে হবে। বিভাজন লাইন, প্রাচীর বেধ এবং মেশিনিং স্টক সম্পর্কে একটি সংক্ষিপ্ত আলোচনা একটি সম্পূর্ণ টুলিং চক্র সংরক্ষণ করতে পারে। আপনি স্বাগত জানাই আমাদের দলের সাথে কথা বলুন আপনার প্রকল্প সম্পর্কে, এটি একটি একক অংশ বা উপাদানগুলির একটি পরিবার কিনা।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ইঞ্জিন ব্লক ঢালাই কি ডাই কাস্টিং এর মতই?
না। ইঞ্জিন ব্লকগুলি সাধারণত লোহা বা অ্যালুমিনিয়াম থেকে বালি ঢালাই বা নিম্নচাপের ডাই ঢালাই হয়, কারণ সেগুলি বড় এবং তাদের অভ্যন্তরীণ প্যাসেজে একটি ছাঁচের প্রয়োজন হয় যা ভেঙে ফেলা যায়৷ উচ্চ চাপ ডাই কাস্টিং সাধারণত ছোট, পাতলা অংশ যেমন কেসিং, কভার, প্যান এবং বন্ধনীর জন্য ব্যবহার করা হয়, যেখানে উচ্চ আয়তন এবং আঁট সহনশীলতা একটি স্টিলের ডাইয়ের খরচকে সমর্থন করে।
ইঞ্জিনের যন্ত্রাংশ ঢালাই করার জন্য কোন ধাতু ব্যবহার করা হয়?
ধূসর ঢালাই লোহা এবং নমনীয় লোহা ঐতিহ্যগত ব্লক এবং ক্র্যাঙ্কশ্যাফ্টগুলিতে প্রাধান্য পায়। A356, A360, ADC12 এবং A380 এর মতো অ্যালুমিনিয়াম অ্যালয়গুলি হেড, হাউজিং, কভার এবং তাপীয় অংশগুলির জন্য ব্যবহৃত হয়। ম্যাগনেসিয়াম লাইটওয়েট কভার এবং বন্ধনীতে প্রদর্শিত হয়, যখন দস্তা খুব পাতলা দেয়াল প্রয়োজন এমন ছোট নির্ভুল উপাদানগুলির জন্য ব্যবহৃত হয়।
কেন ঢালাই ইঞ্জিন অংশ এখনও মেশিনিং প্রয়োজন?
কারণ কাস্টিং একটি কাছাকাছি-নেট আকৃতি তৈরি করে, একটি সমাপ্ত নয়। একটি ঢালাই পৃষ্ঠ একটি বিয়ারিং বোর, একটি সিলিং মুখ বা একটি থ্রেডেড গর্তের জন্য প্রয়োজনীয় সহনশীলতা ধরে রাখতে পারে না। মেশিনিং সেই সহনশীলতায় পৌঁছানোর জন্য ধাতুর একটি নিয়ন্ত্রিত স্তরকে সরিয়ে দেয় এবং এটি অভ্যন্তরীণ ছিদ্রতাও প্রকাশ করে যা অন্যথায় পরিষেবাতে ব্যর্থ হবে।
একটি ইঞ্জিন উপাদান ঢালাই এবং বিতরণ করতে কতক্ষণ সময় লাগে?
একটি নতুন অংশের জন্য, টুলিং ডিজাইন এবং উত্পাদনের জন্য কয়েক সপ্তাহের অনুমতি দিন, তারপর মাত্রা এবং প্রক্রিয়া পরামিতিগুলি যাচাই করার জন্য একটি নমুনা রাউন্ড। একটি পরিপক্ক অংশের উত্পাদন দ্রুত হয়, প্রায়শই দিনে পরিমাপ করা হয়, তবে মোট সীসা সময়ের মধ্যে উপাদান সংগ্রহ, মেশিনিং, পৃষ্ঠ চিকিত্সা, পরিদর্শন এবং শিপিং অন্তর্ভুক্ত থাকে।
একটি ঢালাই ইঞ্জিন অংশে porosity মেরামত করা যাবে?
ছোট পৃষ্ঠের ছিদ্র কখনও কখনও গর্ভধারণের দ্বারা সিল করা যেতে পারে, তবে চাপ-আঁট বা লোড বহনকারী এলাকায় কাঠামোগত ছিদ্র মেরামত করা উচিত নয়। সঠিক উত্তর হল প্রক্রিয়াটি সংশোধন করা, গেট বা কুলিং সামঞ্জস্য করা এবং পুনরায় নমুনা করা। অভ্যন্তরীণ শূন্যস্থান মেরামত করা সমস্যাটি সমাধান করার পরিবর্তে লুকিয়ে রাখে।
আমি কিভাবে জানি একটি ঢালাই ফুটা হবে না?
ফুটো নিবিড়তা পরিকল্পিত এবং নিয়ন্ত্রিত, জন্য আশা করা হয় না. এটি একটি ফিলিং সিমুলেশন দিয়ে শুরু হয়, নিয়ন্ত্রিত গলিত গুণমান এবং ডাই তাপমাত্রার সাথে চলতে থাকে এবং উত্পাদন অংশগুলিতে চাপ বা ফুটো পরীক্ষার মাধ্যমে শেষ হয়। নমুনাগুলিতে এক্স-রে পরিদর্শন নিশ্চিত করে যে অভ্যন্তরীণ কাঠামো নকশা অভিপ্রায়ের সাথে মেলে।
একটি ইঞ্জিন কাস্টিং এমন একটি বিষয় যা ধৈর্যকে পুরস্কৃত করে। প্রক্রিয়া, সংকর ধাতু এবং জ্যামিতি সবই ইন্টারঅ্যাক্ট করে এবং প্রথম ডিজাইন মিটিংয়ে নেওয়া একটি সিদ্ধান্ত সাধারণত এক বছর পরে স্ক্র্যাপের হারে দেখা যায়। মৌলিক বিষয়গুলি সঠিকভাবে পান, সাপ্লাই চেইন ছোট রাখুন এবং সমান গুরুত্ব সহকারে গলে যাওয়া এবং টুলিং নিয়ন্ত্রণ করুন এবং কাস্টিংগুলি গাড়ির জীবনের জন্য তাদের শান্ত কাজ করবে৷
আপনি যদি একটি অংশ আপনার বিকাশ করছেন একটি দ্বিতীয় মতামত চান, আমাদের অঙ্কন পাঠান. প্রাচীরের পুরুত্ব, বিভাজন লাইন এবং মেশিনিং স্টক সম্পর্কে একটি সংক্ষিপ্ত কথোপকথন সাধারণত পুরো প্রকল্পের সবচেয়ে মূল্যবান ঘন্টা।
সর্বশেষ খবর
শিল্প সংবাদ সম্পর্কে আরও জানুন
-
07
Sep
 স্বয়ংচালিত শিল্পে ডাই কাস্টিং: খাদ পছন্দ, সহনশীলতা এবং OEM নির্বাচনএকজন স্বয়ংচালিত প্রোগ্রাম লিডার একবার আমাদের ট্রান্সমিশন প্যান পাঠিয়েছিলেন যা লিক পরীক্ষায় ব্যর্থ হয়েছে। দেয়ালের বেধ প্রবাহিত হয়, ছিদ্র দেখা দেয় এবং সপ্তাহে দুবার উত্পাদন লাইন বন্ধ হয়ে য...
-
28
Sep
Zamak 3 জিঙ্ক অ্যালয়: বৈশিষ্ট্য, ডাই কাস্টিং অ্যাপ্লিকেশন, এবং OEM-এর জন্য নির্বাচন নির্দেশিকাযখন একটি ধাতব অংশের জন্য জটিল জ্যামিতি, আঁটসাঁট সহনশীলতা এবং যুক্তিসঙ্গত খরচে একটি ভাল পৃষ্ঠ ফিনিশের প্রয়োজন হয়, তখন Zamak 3 প্রায়শই উপাদান প্রকৌশলীদের প্রথম দিকে আসে। যে উপসংহার শুধুমাত্র অভ...
আপনি একজন ক্রেতা বা উন্নয়ন অংশীদার হোন না কেন, আমরা আপনাকে একটি নির্ভরযোগ্য সমাধান প্রদান করতে প্রতিশ্রুতিবদ্ধ।
পণ্য লিঙ্ক
মোবাইল
গ্রাহক সেবা
দ্রুত লিঙ্ক
উদ্ধৃতি পেতে
আমাদের সাথে যোগাযোগ করুন
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: নং 1 তিয়ানজিং রোড, দাকি বিজ্ঞান ও প্রযুক্তি পার্ক বেইলুন জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © Zhejiang Debang Intelligent Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত.
 OEM/ODM ডাই কাস্টিং নির্মাতারা