

এইচপিডিসি ডিজাইন: উচ্চ চাপ ডাই কাস্টিং মোল্ড ডিজাইনের জন্য একটি ব্যবহারিক গাইড
 2026.11.02
 শিল্প খবর
উচ্চ চাপ ডাই কাস্টিং একটি কাছাকাছি-নেট আকৃতির প্রক্রিয়া হিসাবে একটি খ্যাতি রয়েছে, যা এটিকে এমন শব্দ করে তোলে যেন বেশিরভাগ আসল কাজ মেশিনের ভিতরে ঘটে। বাস্তবে, একটি কাস্টিংয়ের প্রায় প্রতিটি গুণমান বৈশিষ্ট্য, ফিল প্যাটার্ন এবং ছিদ্র থেকে সমতলতা এবং টুল লাইফ পর্যন্ত, ডিজাইনের পর্যায়ে লক করা আছে। এইচপিডিসি ডিজাইন হল সেই সিদ্ধান্তগুলি ইচ্ছাকৃতভাবে নেওয়ার শৃঙ্খলা: অংশের জ্যামিতি কী হওয়া উচিত, কীভাবে ধাতু গহ্বরের মধ্য দিয়ে ভ্রমণ করবে, তাপ কোথায় যাবে এবং কীভাবে সরঞ্জামটি কয়েক লক্ষ চক্রের মধ্যে খুলবে, বের করে দেবে এবং বেঁচে থাকবে।
এই নির্দেশিকাটি সেই পথের মধ্য দিয়ে চলে যা আমরা Debang Mold-এ কাজ করি, Ningbo, China ভিত্তিক OEM ডাই কাস্টার যেটি 1991 সাল থেকে HPDC প্রকল্পগুলি চালাচ্ছে। এটি এমন প্রকৌশলী এবং ক্রেতাদের জন্য লেখা যারা ভাল ডাই কাস্টিং ডিজাইন দেখতে কেমন তা বুঝতে চান এবং কেন কিছু সরঞ্জাম তাদের অপারেটরদের সাথে লড়াই করার সময় অনেক বছর ধরে চুপচাপ চলে।
এই গাইড কভার কি
- কিভাবে পার্ট ডিজাইন এবং ডাই ডিজাইন এক প্রজেক্টে একসাথে ফিট করে
- পার্ট প্রিন্ট থেকে টুলিং রিলিজ পর্যন্ত ধাপে ধাপে ক্রম
- দেয়াল, খসড়া, পাঁজর এবং বসের জন্য জ্যামিতি নিয়ম
- Gating, overflow এবং venting সিদ্ধান্ত
- কুলিং লেআউট এবং তাপীয় ভারসাম্য
- কীভাবে খাদ পছন্দ টুলটিকে নতুন আকার দেয়, শুধু অংশ নয়
- ডিজাইনের ভুল যা প্রায় প্রতিটি পর্যালোচনায় প্রদর্শিত হয়
HPDC ডিজাইন আসলে কি কভার করে
লোকেরা HPDC ডিজাইন শব্দটি দুটি সম্পর্কিত কিন্তু ভিন্ন জিনিস বোঝাতে ব্যবহার করে: ঢালাইয়ের নকশা নিজেই, এবং ডাই এর নকশা যা এটি তৈরি করে। উভয়ই গুরুত্বপূর্ণ, এবং কোনটিই অন্যটিকে ছাড়া সত্যিই শেষ করা যায় না।
কাস্টিং ডিজাইন, যাকে প্রায়শই পার্ট ডিজাইন বা ম্যানুফ্যাকচারিংয়ের জন্য ডিজাইন বলা হয়, গ্রাহকের প্রয়োজনীয় জ্যামিতির উপর কাজ করে। এর অর্থ হল প্রাচীরের অংশগুলি পূরণ করার জন্য যথেষ্ট পুরু কিন্তু ঠান্ডা করার জন্য যথেষ্ট পাতলা, খসড়া কোণ যা অংশটি ছেড়ে দেয়, ফিললেটগুলি যা চাপ ছড়ায় এবং বৈশিষ্ট্যগুলি যা পৃষ্ঠতলের ছিদ্র না খুলেই মেশিন করা যায়।
ডাই ডিজাইন সেই জ্যামিতিকে হার্ডওয়্যারে পরিণত করে: বিভাজন লাইন এবং ক্যাভিটি লেআউট, গেটিং এবং রানার সিস্টেম, ওভারফ্লো এবং ভেন্টিং কৌশল, কুলিং সার্কিট, ইজেক্টর লেআউট, স্লাইড এবং কোর, এবং টুল শপকে যে সহনশীলতা রাখতে হবে। এটি একটি অর্থনৈতিক অনুশীলনও বটে। দুটি গহ্বর, চারটি স্লাইড এবং একটি ভ্যাকুয়াম ব্লক সহ একটি টুলের দাম একটি সরল সোজা টান সহ একটি একক-গহ্বর টুলের চেয়ে লক্ষণীয়ভাবে বেশি, এবং অংশের দামটি প্রোগ্রামের জীবনের উপর সেই পার্থক্যটিকে ন্যায্যতা দিতে হবে।
বেশিরভাগ প্রকল্পে দুটি ক্রমাগত ওভারল্যাপ হয়। পার্ট মডেলে এক ডিগ্রী খসড়া পরিবর্তন ডাই থেকে একটি স্লাইড সরাতে পারে। একটি ছোট বস যোগ করার জন্য একটি অতিরিক্ত ইজেক্টর পিনের প্রয়োজন হতে পারে। দেরীতে এবং ইস্পাতের চেয়ে তাড়াতাড়ি এবং স্ক্রিনে করা সেই পিছে-পিছনে, যেখানে HPDC ডিজাইনের মূল্য আসলে বসে।
ডিজাইন সিকোয়েন্স, ধাপে ধাপে
প্রতিটি প্রকল্পের নিজস্ব বৈশিষ্ট্য রয়েছে, তবে অন্তর্নিহিত ক্রমটি সামঞ্জস্যপূর্ণ। আমাদের দোকানে এটা সাধারণত এই মত দেখায়.
- অংশ মুদ্রণের কার্যকরী পর্যালোচনা। উপাদানটি কী করে, কোন পৃষ্ঠতলগুলি গুরুত্বপূর্ণ, কী লোড, সিলিং বা তাপীয় প্রয়োজনীয়তা প্রযোজ্য?
- খাদ এবং মেশিন নির্বাচন। খাদ ঢালা তাপমাত্রা, তরলতা এবং সংকোচন সেট করে; মেশিন লকিং ফোর্স, শট ক্যাপাসিটি এবং প্লেটেন সাইজ সেট করে।
- বিভাজন লাইন এবং খসড়া। বিভাজন লাইনটি এমনভাবে স্থাপন করা হয়েছে যাতে অংশটি এক অর্ধেক থাকে, আন্ডারকাট এড়ানো হয় এবং দৃশ্যমান সাক্ষী লাইনগুলি গ্রহণযোগ্য কোথাও অবতরণ করে।
- প্রাচীর বেধ এবং রূপান্তর. কোনো গেটিং কাজ শুরু হওয়ার আগে অভিন্ন দেয়াল এবং ধীরে ধীরে রূপান্তর স্থাপন করা হয়।
- গেট এবং রানার লেআউট। গেটের অবস্থান, গেটের এলাকা এবং লক্ষ্য পূরণের সময় গহ্বরের পরিমাণ এবং প্রাচীরের বেধের বিপরীতে গণনা করা হয়।
- ওভারফ্লো এবং venting নকশা. ধাতু প্রবেশের সাথে সাথে বায়ুকে দ্রুত ছেড়ে যেতে হবে, তাই ওভারফ্লো, ভেন্ট এবং যেখানে প্রয়োজন সেখানে ভ্যাকুয়াম সহায়তা গেটের সাথে একসাথে পরিকল্পনা করা হয়।
- কুলিং সার্কিট লেআউট। প্রথমে পুরু অংশ থেকে তাপ বের করার জন্য চ্যানেল, বাফেলস এবং বুদবুদ স্থাপন করা হয়।
- ইজেকশন, স্লাইড এবং কোর। ইজেক্টর পজিশন, স্লাইডের দিকনির্দেশ এবং মূল টানগুলিকে খসড়া দিয়ে সংজ্ঞায়িত করা হয় যা একটি পরিষ্কার মুক্তির অনুমতি দেয়।
- সিমুলেশন এবং টুল পর্যালোচনা. ভরাট, ঘনীভূতকরণ এবং তাপীয় আচরণ পরীক্ষা করা হয়, তারপর টুল অঙ্কন উত্পাদনের জন্য প্রকাশ করা হয়।
- পরীক্ষা, নমুনা এবং পুনরাবৃত্তি। প্রথম শটগুলি অনুমানগুলি নিশ্চিত করে বা সংশোধন করে এবং ডিজাইন রেকর্ডটি উত্পাদনের জন্য আপডেট করা হয়।
তিন থেকে আটটি ধাপ যেখানে উৎপাদন খরচের অধিকাংশই চুপচাপ সিদ্ধান্ত নেওয়া হয়। একটি টুল যা চালানো সহজ প্রায় সবসময় একটি টুল যা এই পর্যায়ে সাবধানে নির্দিষ্ট করা হয়।
জ্যামিতির নিয়ম যা নির্ধারণ করে যে একটি টুল ভাল চলছে কিনা
কিছু ডিজাইনের নিয়ম পুরানো, পরীক্ষিত এবং অনুসরণ করার যোগ্য যদি না একটি নির্দিষ্ট কারণ না থাকে। স্বয়ংচালিত এবং শিল্প অ্যাপ্লিকেশনের জন্য অ্যালুমিনিয়াম এবং দস্তা ঢালাইয়ের জন্য আমরা প্রায়শই যে নির্দেশিকাগুলিতে পৌঁছাই তা নীচের সারণীটি সংক্ষিপ্ত করে।
| বৈশিষ্ট্য | আদর্শ নির্দেশিকা | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|
| ন্যূনতম প্রাচীর, অ্যালুমিনিয়াম | 1.2 থেকে 2.5 মিমি | পাতলা দেয়ালগুলি দ্রুত পূর্ণ হয় তবে তাড়াতাড়ি জমাট বাঁধে এবং ছোট-পূর্ণ হতে পারে |
| ন্যূনতম প্রাচীর, দস্তা | 0.6 থেকে 1.5 মিমি | দস্তা কম তাপমাত্রায় আরও প্রবাহিত হয়, যা সূক্ষ্ম বিবরণের অনুমতি দেয় |
| প্রাচীর রূপান্তর | ক্রমান্বয়ে, পরিবর্তনের অন্তত তিনবার টেপারড | আকস্মিক পরিবর্তন হট স্পট, সঙ্কুচিত ছিদ্র এবং ওয়ারপেজ তৈরি করে |
| খসড়া, বাইরের পৃষ্ঠতল | সর্বনিম্ন 1 থেকে 2 ডিগ্রি | ইজেকশন ফোর্স, স্কাফিং এবং ডাই পরিধান কমায় |
| খসড়া, cored গর্ত এবং গভীর পাঁজর | 2 থেকে 5 ডিগ্রি | ধাতু কোরগুলিতে সঙ্কুচিত হয়, তাই গভীর বৈশিষ্ট্যগুলির আরও খসড়া প্রয়োজন |
| ভিতরের কোণার ব্যাসার্ধ | সংলগ্ন প্রাচীর কমপক্ষে 0.5 গুণ | ধাতব প্রবাহ উন্নত করে এবং চাপের ঘনত্ব কমায় |
| পাঁজরের বেধ | 0.6 থেকে 0.8 বার নামমাত্র প্রাচীর | বিপরীত পৃষ্ঠের উপর সিঙ্ক চিহ্ন প্রতিরোধ করে |
| বস প্রাচীর বেধ | মূল প্রাচীরের প্রায় 0.75 গুণ | বিচ্ছিন্ন পুরু বিভাগ শেষ ঠান্ডা এবং porosity টান |
| মেশিনিং স্টক | পৃষ্ঠ প্রতি 0.3 থেকে 0.8 মিমি | অতিরিক্ত স্টক খরচ চক্র সময় এবং সাবসারফেস voids প্রকাশ করতে পারেন |
বৃত্তাকার কোণগুলি অনেক ডিজাইনারের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ। তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি সমাপ্ত অংশে স্ট্রেস রেইজার এবং ডাইতে তাপ ফাঁদ, যখন প্রায় অর্ধেক প্রাচীর পুরুত্বের ব্যাসার্ধ সাধারণত উভয় আচরণের জন্য যথেষ্ট।
গেটিং, ওভারফ্লো এবং ভেন্টিং
গেটিং সিস্টেমটি এইচপিডিসি ডিজাইনের একটি অংশ যা ত্রুটি দেখা দেওয়ার পরে সবচেয়ে বেশি মনোযোগ পায়, ঠিক এই কারণেই এটি প্রথমবার সঠিক হওয়া মূল্যবান। লক্ষ্যটি সোজা: গহ্বরটি দ্রুত এবং মসৃণভাবে পূরণ করুন, ধাতুর সামনের অংশটি এক দিকে চলতে থাকুন এবং শেষ ধাতুটিকে একটি কাঠামোগত প্রাচীরের ভিতরে না দিয়ে একটি ওভারফ্লোতে তার যাত্রা শেষ করতে দিন।
অনুশীলনে এর অর্থ হল উদ্দেশ্য পূরণের সময় এবং গহ্বরের আয়তনের বিপরীতে গেট এলাকা নির্বাচন করা, একটি গেটের বেগকে লক্ষ্য করা যা গহ্বরের প্রাচীরকে বিস্ফোরিত না করেই ধাতুকে পরমাণু করে এবং মোটা অংশ থেকে প্রবাহকে বিপরীত দিকে না করে পাতলা অংশে নির্দেশ করে। যেখানে একটি অংশে বেশ কয়েকটি পুরু নোড থাকে, সেখানে স্বতন্ত্র গেট এবং ওভারফ্লো প্রায়শই প্রয়োজন হয় যাতে প্রতিটি নোডের নিজস্ব ধাতু সরবরাহ থাকে এবং বায়ু পালানোর জন্য নিজস্ব পথ থাকে।
ভেন্টিং সমান মনোযোগের দাবি রাখে। একটি গহ্বরে আটকে থাকা বায়ু ছিদ্র, ফোস্কা এবং অসম্পূর্ণ ভরাট তৈরি করে এবং বায়ু যা ভেন্টের মধ্য দিয়ে বের হতে পারে না তা প্রায়শই ভ্যাকুয়াম সহায়তার মাধ্যমে অপসারণ করা হয়। একটি ভাল-প্রবাহিত টুল কম ইনজেকশন চাপেও চলে, যা ডাই লাইফকে প্রসারিত করে। কঠোর অভ্যন্তরীণ সুস্থতার প্রয়োজনীয়তা সহ অংশগুলির জন্য, একটি ভারসাম্যপূর্ণ ওভারফ্লো বিন্যাসের সাথে মিলিত ভ্যাকুয়াম সাধারণত একটি মোটা গেটকে নিজের থেকে ছাড়িয়ে যায়।
থার্মাল ব্যালেন্স এবং কুলিং লেআউট
শীতল হওয়া চক্রের সবচেয়ে ধীর অংশ এবং ডাই লাইফের উপর সবচেয়ে শক্তিশালী প্রভাবগুলির মধ্যে একটি। টুলটি অসমভাবে শীতল হলে, গহ্বরের একটি অংশ গরম থাকে, অংশটি সেই দিকের দিকে ঝাঁকুনি দেয় এবং অপারেটররা অতিরিক্ত ডাই স্প্রে দিয়ে ক্ষতিপূরণ দেয়, যা তাপীয় ভারসাম্যকে লাইনের বাইরে টেনে নেয়।
ভাল কুলিং লেআউট অংশ দিয়ে শুরু হয়. তাপ ইনপুট বিভাগ পুরুত্ব অনুসরণ করে, তাই পুরু নোডগুলির সর্বাধিক শীতলকরণ প্রয়োজন এবং তাদের এটি গহ্বরের নিকটতম প্রয়োজন। চ্যানেলগুলি সাধারণত গহ্বর পৃষ্ঠ থেকে প্রায় দুই থেকে তিনটি চ্যানেল ব্যাসের সমান দূরত্বে স্থাপন করা হয় এবং তারা গহ্বর পৃষ্ঠের সাথে সমান্তরালভাবে চলে না বরং এটিকে অতিক্রম করে। গভীর কোর এবং সরু পিনগুলিকে বাফেল বা বুদবুদ দিয়ে ঠান্ডা করা হয় এবং স্লাইডগুলিকে আলাদাভাবে ঠান্ডা করা হয় যাতে তারা আটকে না যায়।
দস্তা খাদ প্রায় 390 ° সে
অ্যালুমিনিয়াম খাদ প্রায় 600 ° সে
ম্যাগনেসিয়াম সংকর প্রায় 630 ° সে
উপরের চার্টটি তিনটি খাদ পরিবার জুড়ে সাধারণ ঢালা তাপমাত্রার তুলনা করে। তাপমাত্রা যত বেশি হবে, প্রতিটি চক্রে ডাই স্টিল তত বেশি তাপীয় চাপ শোষণ করে, যার একটি কারণ জিঙ্ক টুলিং প্রায়শই অনুরূপ জটিলতার অ্যালুমিনিয়াম টুলিংয়ের চেয়ে দীর্ঘস্থায়ী হয়।
পরিধানের পরিবর্তে তাপীয় ক্লান্তিই সাধারণত একজনের জীবন শেষ করে দেয়। ফাটলগুলি তীক্ষ্ণ অভ্যন্তরীণ কোণে এবং কুলিং চ্যানেলগুলির প্রান্তে শুরু হয়, তারপরে ঢালাই পৃষ্ঠে প্রদর্শিত না হওয়া পর্যন্ত বৃদ্ধি পায়। মসৃণ ব্যাসার্ধ, সংবেদনশীল চ্যানেলের ব্যবধান এবং সামঞ্জস্যপূর্ণ প্রিহিটিং সবই সেই মুহুর্তে বিলম্ব করে।
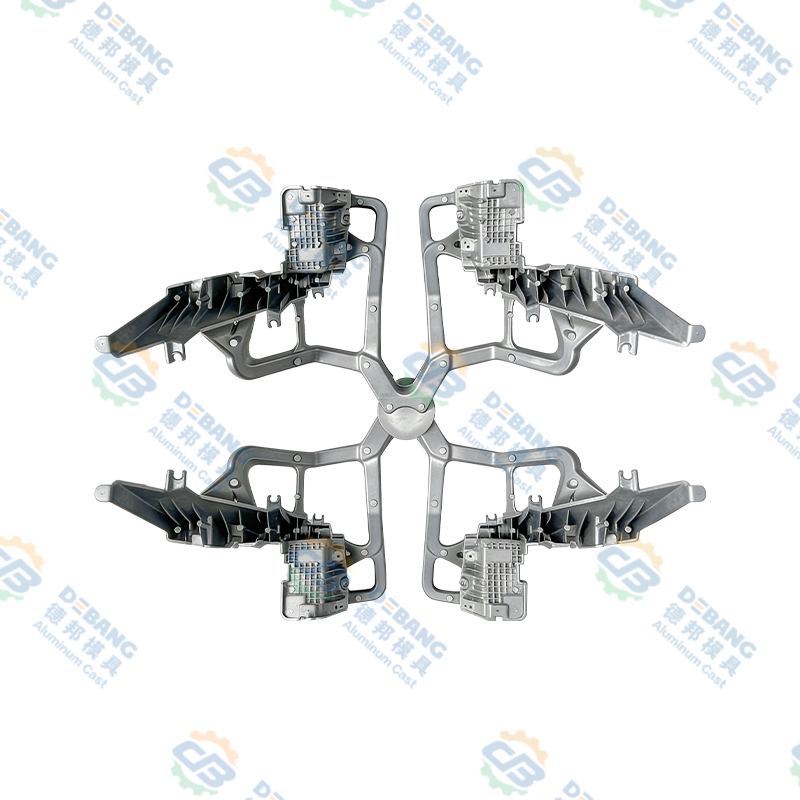
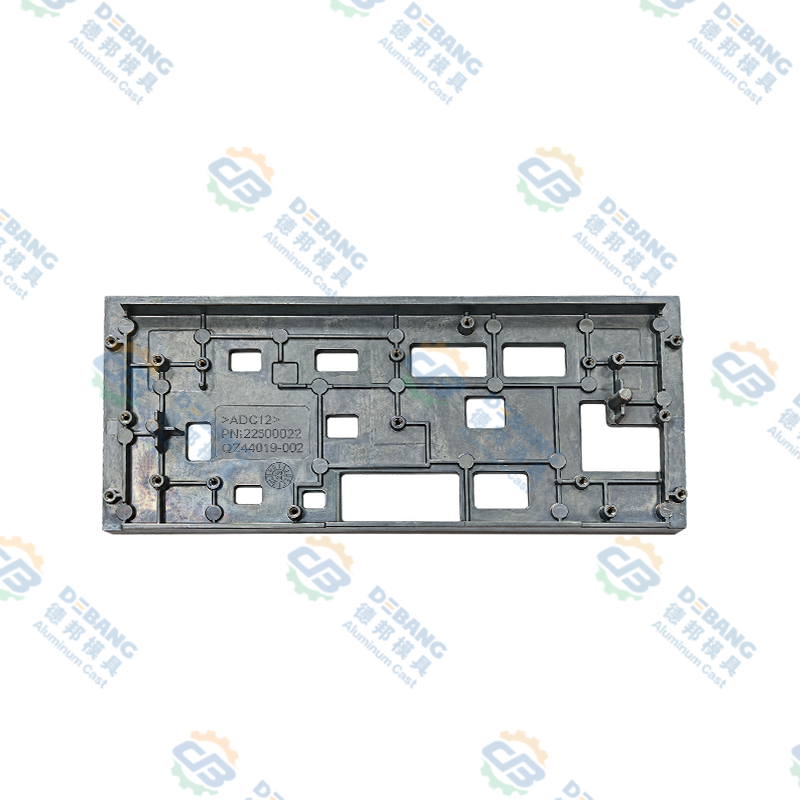
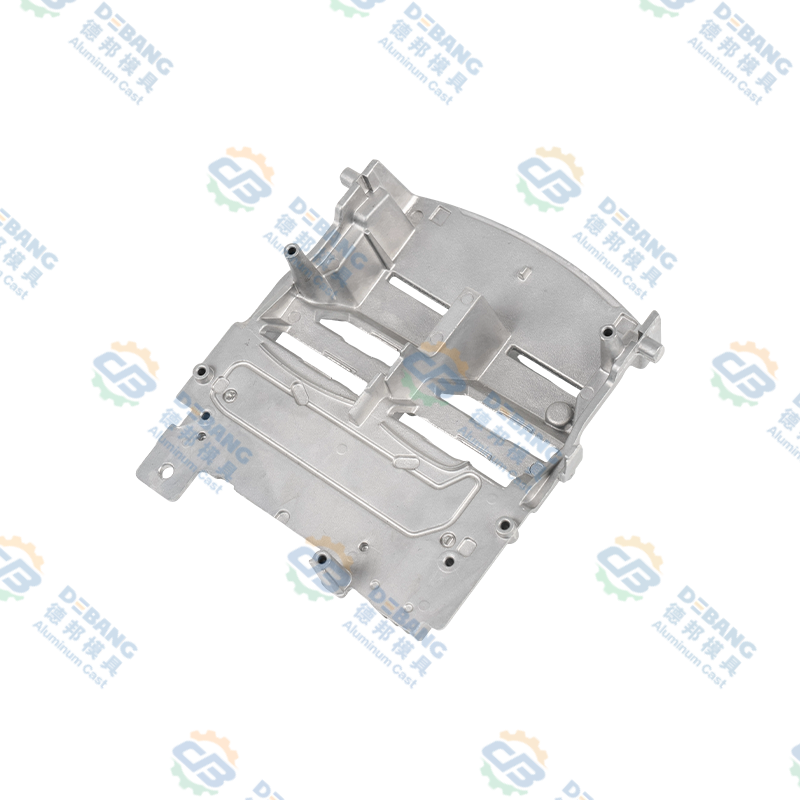 অ্যালুমিনিয়াম ডাই কাস্ট অটোমোটিভ লাইটিং হিটসিঙ্ক অ্যালুমিনিয়াম ডাই-কাস্ট স্বয়ংচালিত আলোর হিটসিঙ্ক উচ্চ-ঘনত্বের পাখনা, বায়ুচলাচল চ্যানেল এবং LED তাপ ব্যবস্থাপনা এবং স্থিতিশীল তাপ অপচয়ের জন্য পাঁজরের সাথে। পণ্য দেখুন →
অ্যালয় চয়েস কীভাবে টুল পরিবর্তন করে
অংশটির জন্য খাদটি বেছে নেওয়া হয়, তবে এটি সরঞ্জামটিকেও পরিবর্তন করে। অ্যালুমিনিয়াম, দস্তা এবং ম্যাগনেসিয়াম যখন ঢালা তাপমাত্রা, তরলতা, প্রাচীরের ক্ষমতা এবং ডাই পরিধানের ক্ষেত্রে আসে তখন খুব আলাদা জায়গায় বসে এবং একটি পরিবারে সুন্দরভাবে চলে এমন একটি নকশা অন্য পরিবারে অপ্রয়োজনীয় হতে পারে।
| খাদ পরিবার | ঢালা তাপমাত্রা | প্রাচীর পরিসীমা | টুলিং এর প্রভাব |
|---|---|---|---|
| অ্যালুমিনিয়াম (ADC12, A380, A360) | 580 থেকে 620 °C | 1.2 থেকে 4 মিমি | উচ্চ তাপীয় লোড, H13 টুল ইস্পাত, শক্তিশালী কুলিং, ওজন ভাল শক্তি |
| দস্তা (জামাক 3, জামাক 5) | 385 থেকে 420 ডিগ্রি সেলসিয়াস | 0.6 থেকে 3 মিমি | লম্বা ডাই লাইফ, চমৎকার বিস্তারিত এবং পাতলা দেয়াল, ধাতুপট্টাবৃত অংশের জন্য উপযুক্ত |
| ম্যাগনেসিয়াম (AZ91D, AM60) | 600 থেকে 650 °C | 1.0 থেকে 3 মিমি | সাবধানে গলানো সুরক্ষা এবং গেটিং, সর্বনিম্ন ঘনত্ব, শক্ত প্রক্রিয়া নিয়ন্ত্রণ |
অ্যালুমিনিয়াম হল কাঠামোগত এবং তাপীয় অংশ যেমন হাউজিং, হিটসিঙ্ক, বন্ধনী এবং ড্রাইভট্রেন উপাদানগুলির জন্য ডিফল্ট, এবং আমাদের অ্যালুমিনিয়াম ডাই ঢালাই উপাদান প্রযুক্তিগত গাইড পরিবার যেখানে সেরা পারফর্ম করে তার গভীরে যায়। দস্তা প্রায়শই ছোট, সুনির্দিষ্ট বা আলংকারিক অংশগুলির জন্য নির্বাচন করা হয় যেখানে পাতলা দেয়াল এবং পৃষ্ঠের ফিনিস ওজনের চেয়ে বেশি গুরুত্বপূর্ণ। ম্যাগনেসিয়াম হল সবচেয়ে হালকা বিকল্প এবং সাধারণত ওজন-সংবেদনশীল আবাসনগুলির জন্য সংরক্ষিত, গলিত হ্যান্ডলিং এবং গেটিং এর চারপাশে কঠোর নিয়ন্ত্রণ সহ।
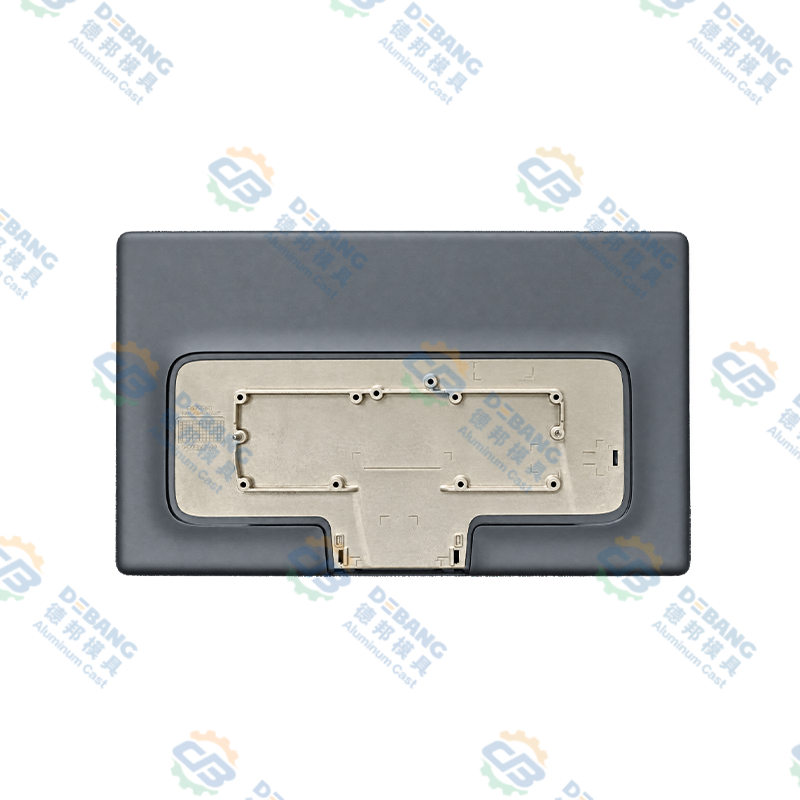
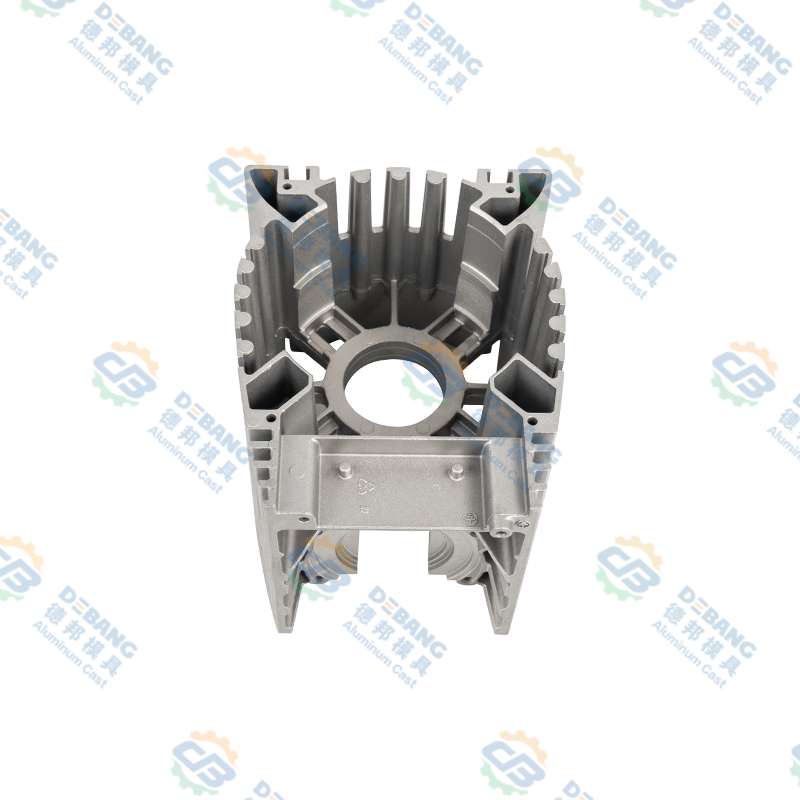 অ্যালুমিনিয়াম ডাই কাস্ট ইঞ্জিন এবং কন্ট্রোলার হাউজিং ইন্টিগ্রেটেড অ্যালুমিনিয়াম ডাই-কাস্ট ইঞ্জিন বা কন্ট্রোলার হাউজিং সহ তাপ-অপচয় পাখনা, মাউন্টিং পয়েন্ট এবং কম্পনের অধীনে উপাদান সুরক্ষার জন্য অনমনীয়তা। পণ্য দেখুন →
ইজেকশন, স্লাইড এবং কোর পুল
ইজেকশন ডিজাইন অদ্ভূত এবং সিদ্ধান্তমূলক। ইজেক্টর পিনগুলি যেখানে ঢালাই শক্ত হয়, কোণে এবং পাঁজর বরাবর স্থাপন করা হয় এবং সেগুলিকে এমন আকার দেওয়া হয় যাতে স্থানীয় চাপটি প্রসাধনী পৃষ্ঠকে চিহ্নিত না করার জন্য যথেষ্ট কম থাকে। ইজেক্টর প্লেটটি ভারসাম্যপূর্ণ যাতে অংশটি একপাশে কাত এবং টেনে না নিয়ে সোজা কোর ছেড়ে যায়।
স্লাইড এবং কোর একই সময়ে ক্ষমতা এবং খরচ যোগ করে। প্রতিটি স্লাইডের নিজস্ব ড্রাফ্ট, নিজস্ব কুলিং এবং নিজস্ব পরিধান পৃষ্ঠের প্রয়োজন, এবং প্রতিটি কোর সঙ্কুচিত ঢালাইয়ের জন্য পর্যাপ্ত টেপার প্রয়োজন যাতে এটি পরিষ্কারভাবে মুক্তি পায়। হাইড্রোলিক স্লাইডগুলি ব্যবহার করা হয় যেখানে ভ্রমণ দীর্ঘ হয় বা যেখানে স্লাইডটিকে ডাই ওপেনিং থেকে স্বাধীনভাবে চলতে হয়, যেখানে গতি সরল যেখানে যান্ত্রিক স্লাইডগুলি সস্তা এবং খুব নির্ভরযোগ্য।
ইস্পাত কাটা আগে সিমুলেশন এবং যাচাইকরণ
পাতলা-প্রাচীরযুক্ত, জ্যামিতিকভাবে জটিল বা সুরক্ষা সম্পর্কিত যে কোনও অংশে ইস্পাত কাটার আগে সিমুলেশন এখন আদর্শ অনুশীলন। ফিল সিমুলেশন দেখায় যে মেটাল ফ্রন্ট ভেঙ্গে যায় কিনা, দুটি ফ্রন্ট ঠান্ডা জোড়ের মধ্যে মিলিত হয় কি না এবং কোথায় বাতাস আটকে যাওয়ার সম্ভাবনা রয়েছে। দৃঢ়ীকরণ এবং তাপীয় বিশ্লেষণ হট স্পটগুলি প্রকাশ করে এবং ভবিষ্যদ্বাণী করে যেখানে সঙ্কুচিত পোরোসিটি প্রদর্শিত হবে। ওয়ারপেজ বিশ্লেষণ অনুমান করে যে অংশটি ইজেকশন এবং ঠান্ডা হওয়ার পরে কতটা বিকৃত হবে।
আউটপুট একটি নিখুঁত ভবিষ্যদ্বাণী নয়, তবে এটি একটি খুব দরকারী ফিল্টার। একটি ডাই ইনসার্ট ঢালাই এবং পুনরায় মেশিন করার চেয়ে একটি সিমুলেশনে একটি ওভারফ্লো যুক্ত করা বা একটি গেট পুনরায় স্থাপন করা অনেক সস্তা। যখন সিমুলেশন এবং অভিজ্ঞতা একমত না হয়, আমরা গেটের অবস্থানের উপর অভিজ্ঞতা এবং তাপীয় ভারসাম্যের সিমুলেশনের উপর আস্থা রাখি, তারপর পরীক্ষা করার সময় উভয়ই যাচাই করি।
সাধারণ HPDC ডিজাইনের ভুলগুলি আমরা প্রথমে খুঁজি
পর্যাপ্ত নকশা পর্যালোচনার পরে, একই সমস্যাগুলি আবার দেখা যায়। এগুলিই আমরা অন্য কিছুর আগে চেক করি।
- অ-ইউনিফর্ম প্রাচীর বিভাগ, বিশেষ করে একটি পাতলা প্রাচীর পাশে বসা একটি পুরু নোড
- গভীর পাঁজর বা কোরড গর্তের উপর কোন খসড়া নেই, বা ভুল দিক দিয়ে খসড়া প্রয়োগ করা হয়নি
- একটি দৃশ্যমান প্রসাধনী পৃষ্ঠের উপর স্থাপন করা একটি গেট বা সোজা একটি পাতলা প্রাচীরের দিকে লক্ষ্য করে
- কুলিং শুধুমাত্র কভারের অর্ধেক জন্য ডিজাইন করা হয়েছে, ইজেক্টর অর্ধেক গরম রেখে
- ঢালাই এবং ডাই সন্নিবেশ উভয় ক্ষেত্রেই তীক্ষ্ণ অভ্যন্তরীণ কোণ
- অবাস্তব ঢালাই সহনশীলতা, বিশেষ করে সমতলতা এবং সমকক্ষতা
- অতিরিক্ত মেশিনিং স্টক যা খরচ যোগ করে এবং পোরোসিটি প্রকাশ করে
- ইজেক্টর পিনগুলি একটি সিলিং মুখের উপর বা এমন একটি পৃষ্ঠের উপর স্থাপন করা হয় যা আঁকা হবে
- ট্রাইআউট প্ল্যান বা সংশোধনের জন্য একটি সংজ্ঞায়িত রুট ছাড়াই টুল ডিজাইন শেষ হয়েছে
দেবাং মোল্ডে আমরা কীভাবে এইচপিডিসি ডিজাইনের সাথে যোগাযোগ করি
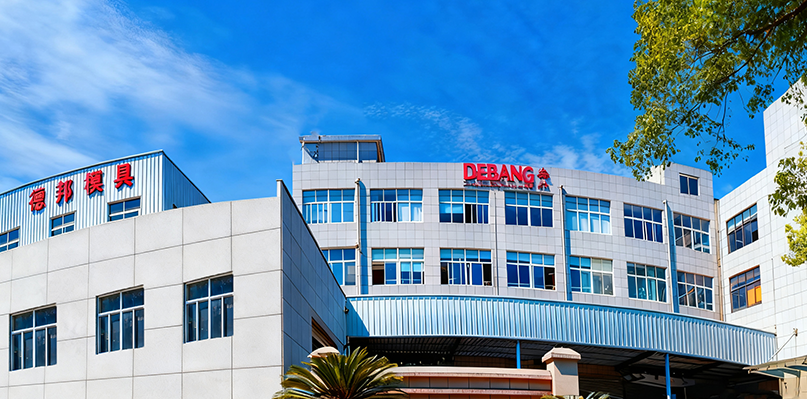
আমরা 1991 সাল থেকে নিংবোতে ডাই কাস্টিং টুলিং তৈরি করছি, এবং কাজের পদ্ধতিটি সেই সময়ের মধ্যে খুব বেশি পরিবর্তিত হয়নি: ফাংশনটি বুঝুন, ধাতুর চারপাশে টুল ডিজাইন করুন এবং প্রথম অঙ্কন থেকে উত্পাদন অংশ পর্যন্ত একই দলকে দায়ী রাখুন।
সেই ধারাবাহিকতা গুরুত্বপূর্ণ কারণ ডিজাইন এবং ম্যানুফ্যাকচারিং এক বিল্ডিংয়ে বসে। মোল্ড ডিজাইন এবং ম্যানুফ্যাকচারিং, ডাই কাস্টিং, সেকেন্ডারি অপারেশন, প্রিসিশন মেশিনিং, সারফেস ট্রিটমেন্ট এবং ফাইনাল অ্যাসেম্বলি আলাদা সাপ্লায়ার হিসেবে না হয়ে এক চেইন হিসেবে চলে, যা ডিজাইনের সিদ্ধান্ত এবং তার পরিণতির মধ্যে লুপকে ছোট করে। আমাদের মান নিয়ন্ত্রণ প্রথম নমুনা এবং প্রোগ্রামের জীবনের জন্য রাখা প্রক্রিয়া রেকর্ডের মাত্রিক প্রতিবেদনের সাথে প্রক্রিয়াটি টুল প্রকল্পের সাথে সাথে চলে না।
আমরা যে অংশগুলি তৈরি করি সেগুলি প্রায়শই স্বয়ংচালিত সরবরাহ শৃঙ্খল অনুসরণ করে: আলো এবং তাপ ব্যবস্থাপনা উপাদান, ওয়াইপার সিস্টেমের অংশ, কুলিং সিস্টেমের অংশ, ক্লাচ উপাদান এবং বডি হার্ডওয়্যার, অ্যালুমিনিয়াম, জিঙ্ক এবং ম্যাগনেসিয়ামে। এই বিভাগগুলির প্রতিটি তার নিজস্ব ডিজাইনের অভ্যাস নিয়ে আসে। লম্বা পাতলা পাখনা সহ একটি লাইটিং হিটসিঙ্ক দুটি কোক্সিয়াল বিয়ারিং বোর সহ একটি ওয়াইপার মোটর হাউজিং থেকে খুব আলাদা আচরণ করে এবং টুলিংকে প্রথম স্কেচ থেকে সেই পার্থক্যটি প্রতিফলিত করতে হয়।
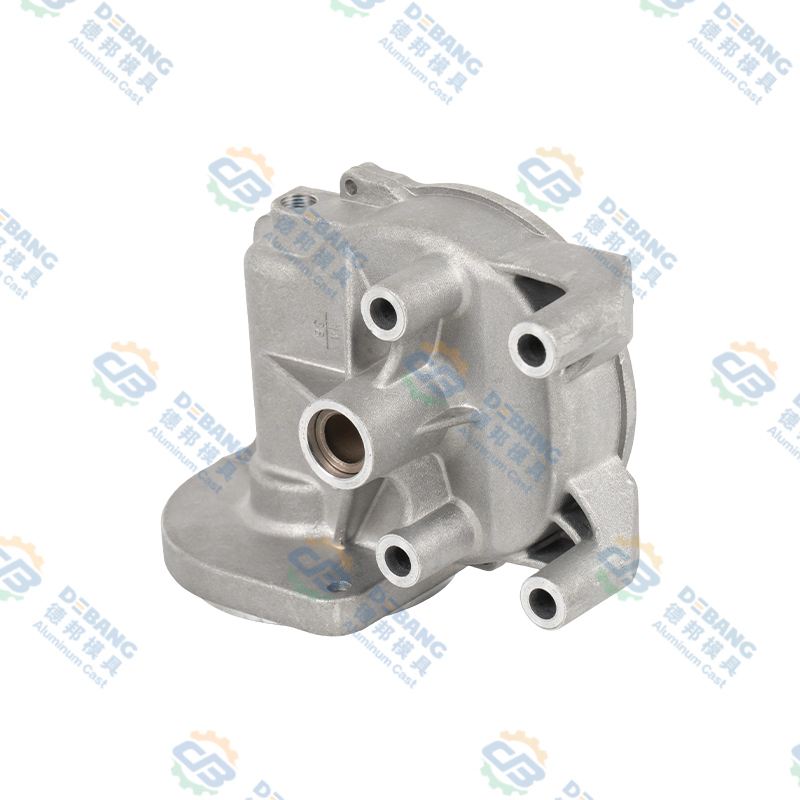 অ্যালুমিনিয়াম ডাই কাস্ট কার ওয়াইপার মোটর হাউজিং নির্ভুল অ্যালুমিনিয়াম ডাই-কাস্ট ওয়াইপার মোটর হাউজিং ইউনিফর্ম দেয়াল, টাইট টলারেন্স, জারা প্রতিরোধের, এবং স্বয়ংচালিত ওয়াইপার সিস্টেমের জন্য তাপ অপচয়। পণ্য দেখুন →
HPDC ডিজাইন সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
HPDC ডিজাইন কি?
এইচপিডিসি ডিজাইন দুটি সংযুক্ত জিনিস কভার করে: ঢালাইয়ের নকশা, দেয়াল, খসড়া, রেডিআই এবং সহনশীলতা সহ, এবং ডাই এর নকশা যা এটি তৈরি করে, বিভাজন লাইন, গেটিং, ওভারফ্লো, কুলিং, ইজেকশন এবং স্লাইড সহ। দুটি একসাথে বিকশিত হয়েছে কারণ বেশিরভাগ অংশ জ্যামিতির সিদ্ধান্তের সরাসরি টুলিং ফলাফল রয়েছে।
উচ্চ চাপ ডাই ঢালাই জন্য ন্যূনতম প্রাচীর বেধ কি?
অ্যালুমিনিয়ামের জন্য, ব্যবহারিক ন্যূনতম সাধারণত প্রায় 1.2 মিমি, বেশিরভাগ উত্পাদন অংশ 1.5 মিমি এবং 3 মিমি এর মধ্যে বসে থাকে। দস্তা পাতলা হতে পারে, ছোট অংশে মোটামুটি 0.6 মিমি পর্যন্ত, কারণ এটি কম তাপমাত্রায় আরও প্রবাহিত হয়। এই রেঞ্জের নিচে যাওয়া সম্ভব, কিন্তু এটি প্রক্রিয়ার উইন্ডোকে সংকুচিত করে এবং স্ক্র্যাপের ঝুঁকি বাড়ায়।
একটি HPDC অংশের জন্য কত খসড়া প্রয়োজন?
বাইরের দেয়ালের জন্য এক থেকে দুই ডিগ্রি স্বাভাবিক। কোরড হোল, গভীর পাঁজর এবং যে কোনও বৈশিষ্ট্য যা ঢালাইয়ের উপর সঙ্কুচিত হয় তার বেশি প্রয়োজন, সাধারণত গভীরতা এবং পৃষ্ঠের ফিনিস প্রয়োজনীয়তার উপর নির্ভর করে দুই থেকে পাঁচ ডিগ্রি।
কতক্ষণ ডাই ডিজাইন লাগে?
একটি সহজবোধ্য একক-গহ্বরের স্বয়ংচালিত অংশের জন্য, ডিজাইনের ধাপে সাধারণত সিমুলেশন এবং গ্রাহক পর্যালোচনা রাউন্ড সহ দুই থেকে চার সপ্তাহ সময় লাগে। আঁটসাঁট সিলিং বা অপটিক্যাল প্রয়োজনীয়তা সহ জটিল মাল্টি-স্লাইড সরঞ্জামগুলি বেশি সময় নেয়, আংশিক কারণ অঙ্কন প্রকাশের আগে আরও সিমুলেশন পুনরাবৃত্তির প্রয়োজন হয়।
ডাই ঢালাই তাপ চিকিত্সা করা যেতে পারে?
অ্যালুমিনিয়াম ডাই কাস্টিংগুলি সাধারণত উচ্চ তাপমাত্রায় সমাধান করা হয় না, কারণ আটকে থাকা গ্যাস পৃষ্ঠকে প্রসারিত করে এবং ফোসকা ফেলে। নিম্ন তাপমাত্রার চাপ উপশম এবং স্থিতিশীল চিকিত্সা সাধারণ, এবং ভ্যাকুয়াম-সহায়ক কাস্টিং অভ্যন্তরীণ সুস্থতা উন্নত করে যা তাপ চিকিত্সা পরে ঠিক করতে পারে না।
যখন সিমুলেশন মূল্য মূল্য?
সিমুলেশন নিজের জন্য অর্থ প্রদান করে যখন একটি অংশ পাতলা-প্রাচীরযুক্ত হয়, বেশ কয়েকটি পুরু নোড থাকে, কঠোর ফাঁস বা ক্লান্তি প্রয়োজনীয়তা বহন করে, বা যখন সরঞ্জামটি যথেষ্ট ব্যয়বহুল হয় যে দ্বিতীয় পুনরাবৃত্তি আঘাত করে। উদার খসড়া সহ সাধারণ, পুরু-প্রাচীরের অংশগুলির জন্য, একটি সতর্ক নকশা পর্যালোচনা যথেষ্ট হতে পারে।
আপনি ছাঁচ এবং ঢালাই উভয় প্রদান?
হ্যাঁ। আমরা টুলটি ডিজাইন করি এবং তৈরি করি, প্রথম নমুনা চালাই, এবং তারপর প্রয়োজন অনুযায়ী সেকেন্ডারি মেশিনিং, পৃষ্ঠের চিকিত্সা এবং সমাবেশ সহ উত্পাদন কাস্টিং সরবরাহ করি, তাই একই দল সমাপ্ত উপাদানের জন্য দায়বদ্ধ থাকে।
এইচপিডিসি ডিজাইন হল প্রথম দিকে নেওয়া ছোট ছোট সিদ্ধান্তগুলির একটি শৃঙ্খলা: এখানে একটি ডিগ্রী ড্রাফ্ট, সেখানে আরও একটি ওভারফ্লো, একটি কুলিং লাইন গহ্বরের দশ মিলিমিটার কাছাকাছি চলে গেছে। তাদের কেউই একটি অঙ্কনে নাটকীয় দেখায় না, তবে তারা একসাথে সিদ্ধান্ত নেয় যে একটি সরঞ্জাম বছরের পর বছর ধরে চুপচাপ চলে নাকি রক্ষণাবেক্ষণ উপসাগরে তার জীবন ব্যয় করে। আপনি যদি এখনও সেই পর্যায়ে থাকেন যেখানে একটি অংশ মুদ্রণ পরিবর্তনের জন্য উন্মুক্ত থাকে, তাহলে টুল নির্মাতাকে কথোপকথনে আনার এটাই সেরা মুহূর্ত, এবং এটি হল গ্রাহকদের সাথে আমাদের প্রায়শই কথোপকথন।
সর্বশেষ খবর
শিল্প সংবাদ সম্পর্কে আরও জানুন
-
08
May
 ডিজিটাল রূপান্তরস্মার্ট ম্যানুফ্যাকচারিং এবং ইন্ডাস্ট্রি 4.0 প্রযুক্তির প্রবর্তনের মাধ্যমে উত্পাদনশীলতা এবং গুণমান নিয়ন্ত্রণের উন্নতির জন্য ছাঁচ শিল্প একটি ডিজিটাল রূপান্তরের মধ্য দিয়ে যাচ্ছে৷
-
08
May
পরিবেশগত প্রবণতাস্বয়ংচালিত শিল্প পরিবেশ সুরক্ষায় আরও বেশি মনোযোগ দিচ্ছে, হালকা ওজনের প্রবণতা হয়ে উঠেছে। ছাঁচ শিল্পও এই প্রবণতায় সাড়া দিচ্ছে, বাজারের চাহিদা মেটাতে হালকা ওজনের ছাঁচের বিকাশ। -
08
May
দেবাং ফিউচার আউটলুকসবুজ উৎপাদনের সমর্থনে, দেবাং একটি পরিবেশ-বান্ধব কারখানা তৈরি করতে এবং 2030 সালের মধ্যে কার্বন নিঃসরণ হ্রাসের লক্ষ্যমাত্রা অর্জন করতে ফটোভোলটাইক বিদ্যুৎ উৎপাদন গ্রহণ করছে। কোম্পানি রিয়েল-টাইম মন... -
16
Jul
কেন দস্তা খাদ নির্ভরযোগ্য কার ওয়াইপার সিস্টেমের মেরুদণ্ডজিঙ্ক অ্যালয় গাড়ির ওয়াইপার যন্ত্রাংশগুলি সংযোগকারী অস্ত্র, পিভট শ্যাফ্ট, সংযোগকারী রড এবং মাউন্টিং বন্ধনীগুলির জন্য শিল্পের মান হিসাবে রয়ে গেছে কারণ তারা সরবরাহ করে মাত্রিক নির্ভুলতা, ...
আপনি একজন ক্রেতা বা উন্নয়ন অংশীদার হোন না কেন, আমরা আপনাকে একটি নির্ভরযোগ্য সমাধান প্রদান করতে প্রতিশ্রুতিবদ্ধ।
পণ্য লিঙ্ক
মোবাইল
গ্রাহক সেবা
দ্রুত লিঙ্ক
উদ্ধৃতি পেতে
আমাদের সাথে যোগাযোগ করুন
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: নং 1 তিয়ানজিং রোড, দাকি বিজ্ঞান ও প্রযুক্তি পার্ক বেইলুন জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © Zhejiang Debang Intelligent Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত.
 OEM/ODM ডাই কাস্টিং নির্মাতারা